
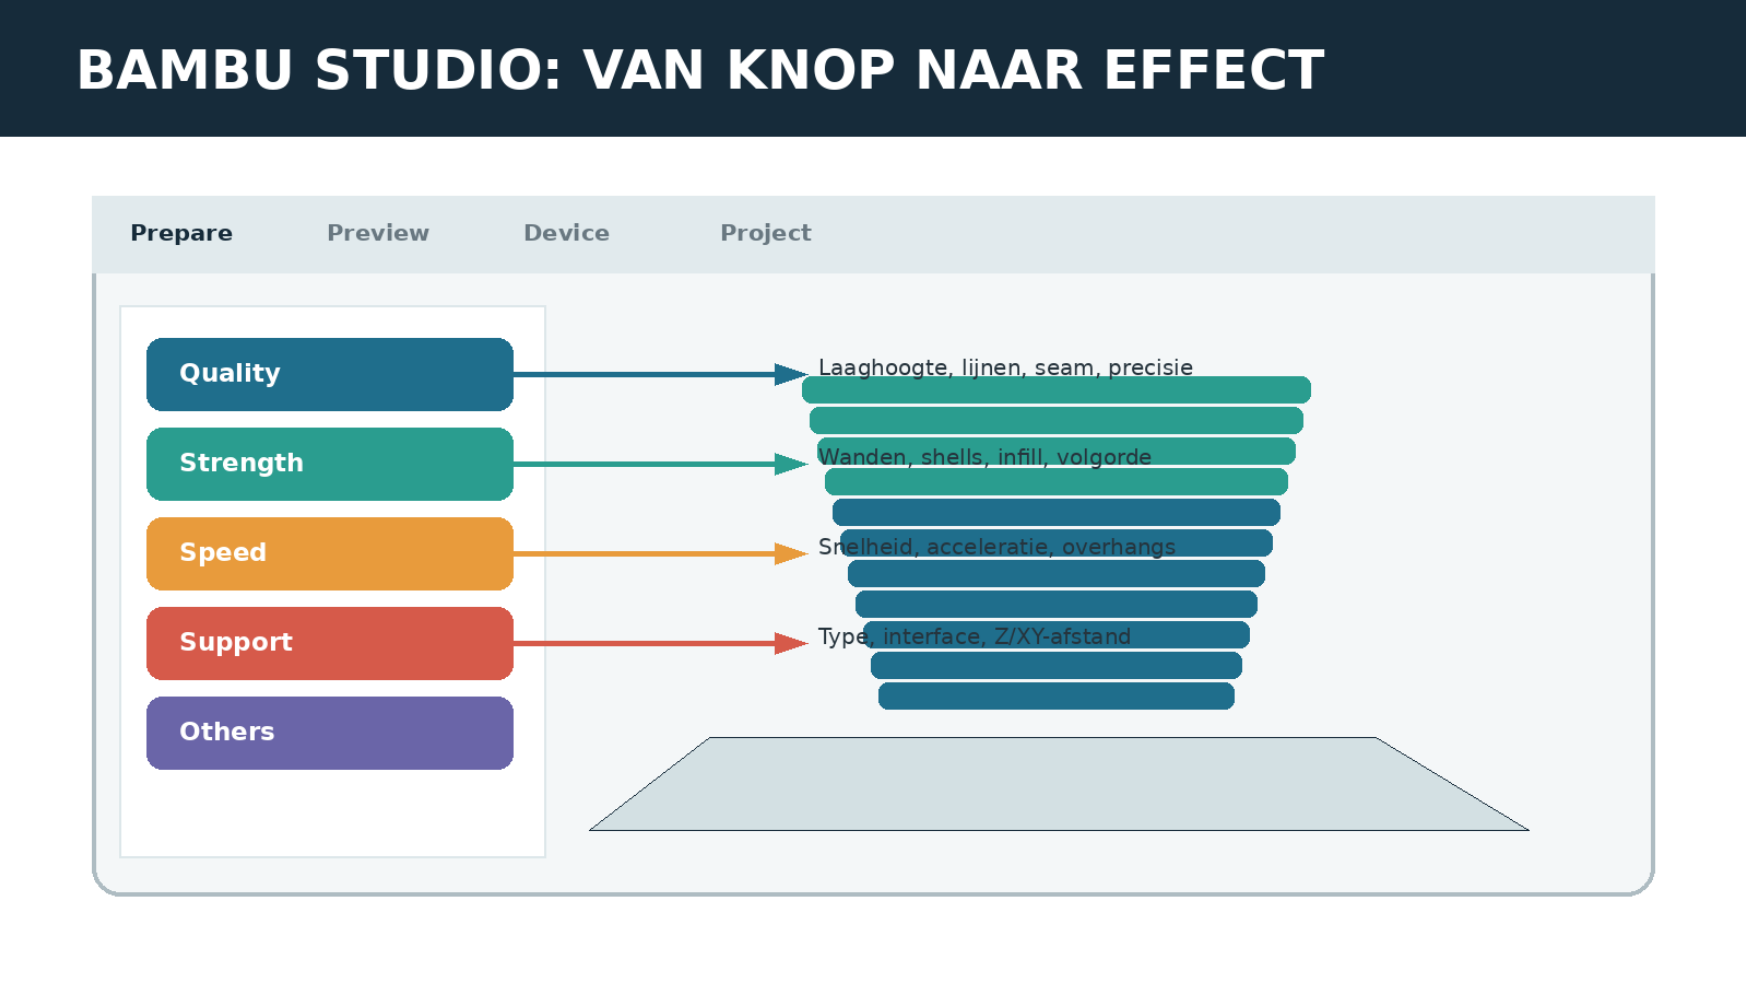
Bambu Studio heeft honderden parameters, maar een instelling is pas zinvol wanneer je weet welk probleem je ermee oplost. Dit naslagwerk gebruikt de terminologie van Bambu Studio 2.8.x. Bij controle van de officiële releasepagina op 1 november 2026 is 2.8.2.61 de laatst vermelde publieke stabiele release en 2.8.4 een publieke bèta. Menu’s en standaardwaarden kunnen per versie, printer en profiel verschillen. Ben je nieuw? Begin dan met het stappenplan naar een goede print.
Eerst het juiste profielniveau
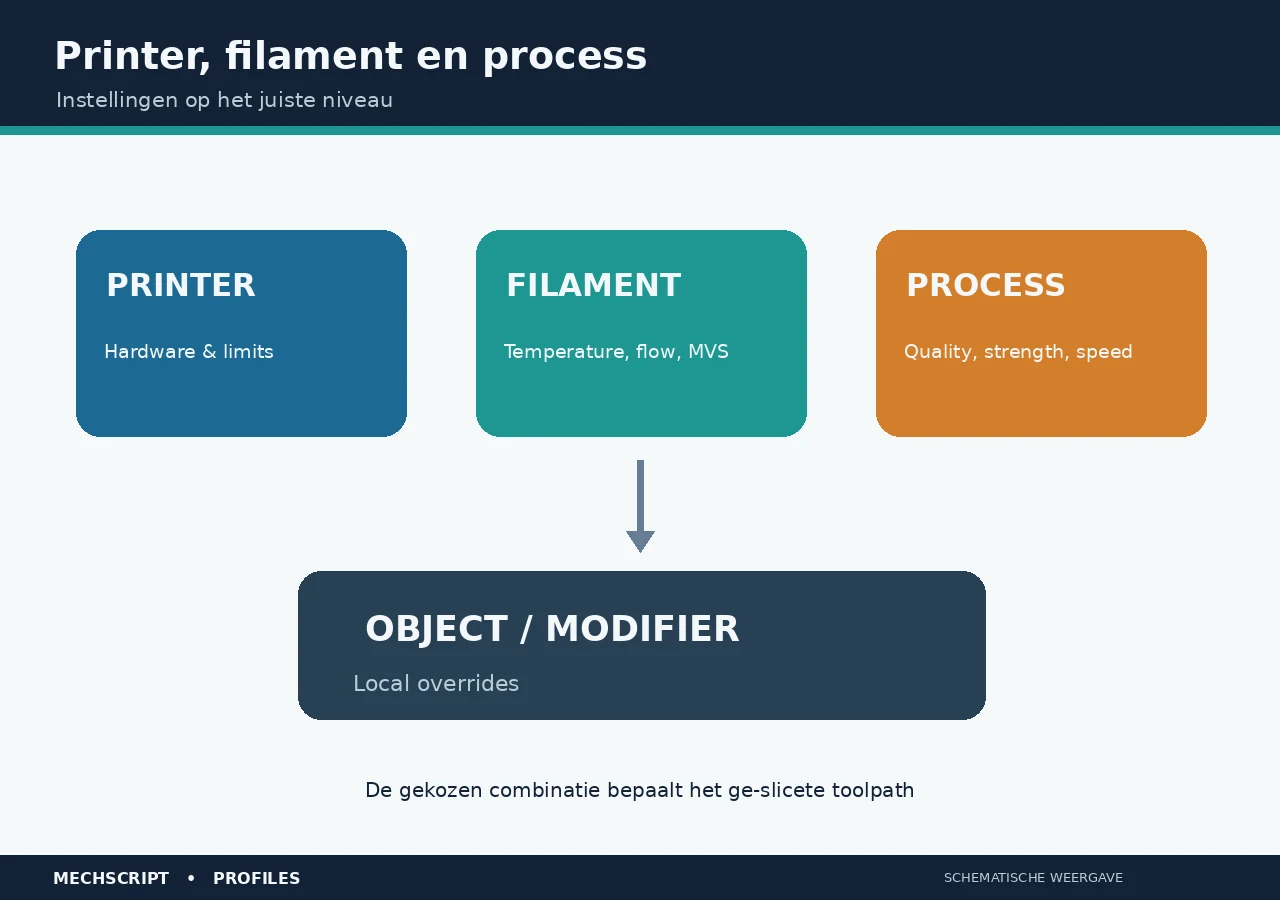
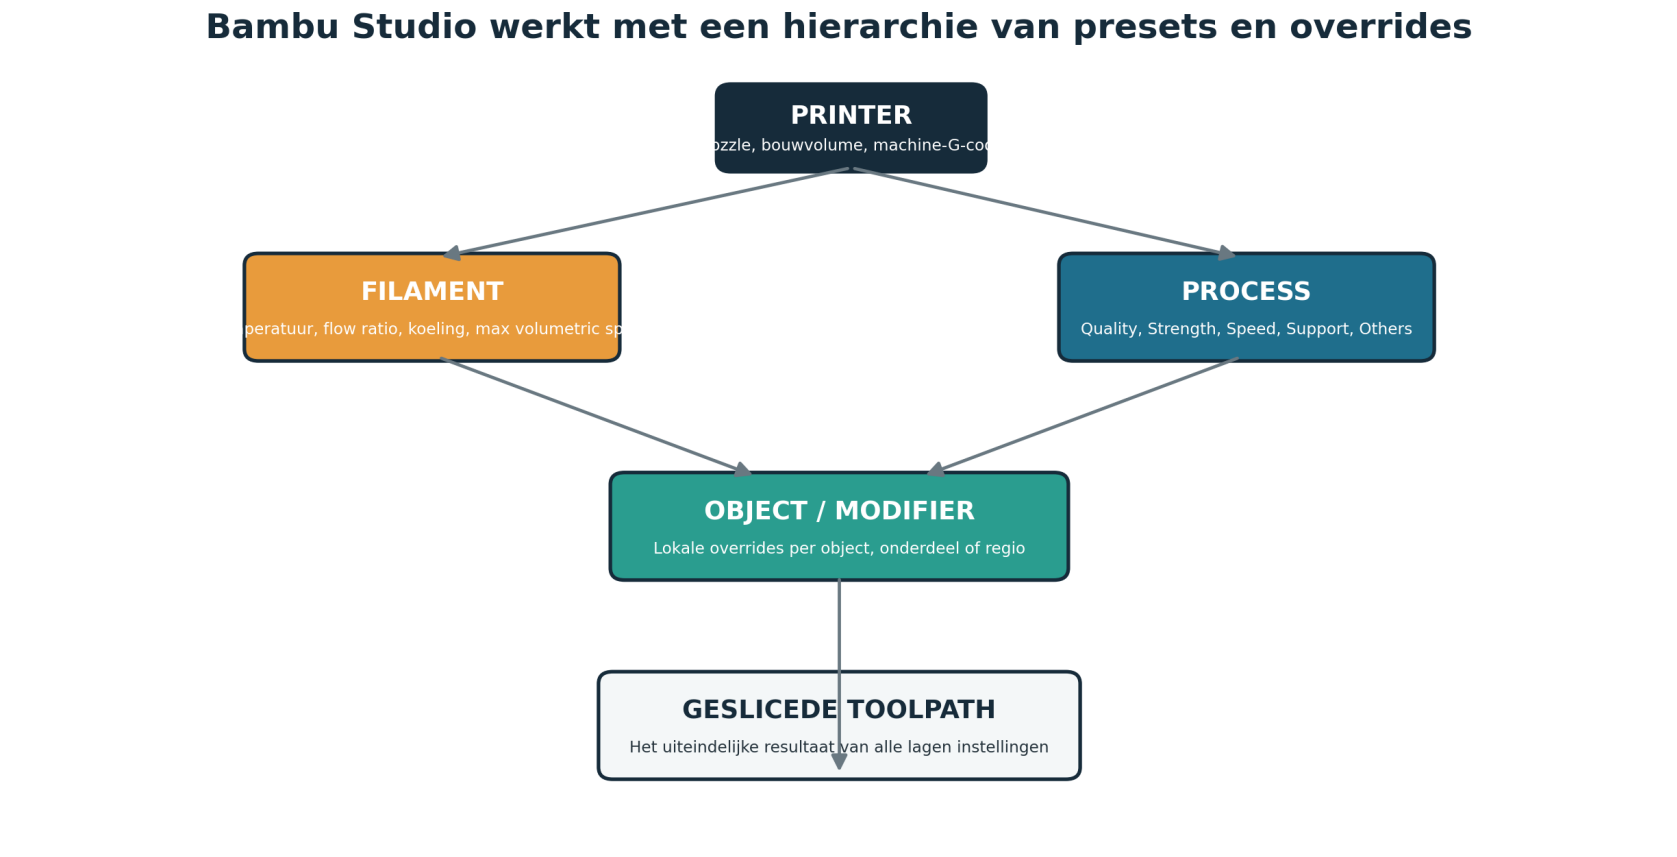
De printerpreset beschrijft hardware, de filamentpreset materiaalgedrag, de process preset toolpaths en de object/modifier-instellingen lokale uitzonderingen. Pas een probleem zo dicht mogelijk bij zijn oorzaak aan. Een verkeerd globaal profiel maakt vaak volgende prints slechter.
Waar vind je deze instellingen? Kies in Prepare eerst de juiste printer/nozzle, het filament en het processprofiel. Het printerprofiel hoort bij de fysieke machine; temperatuur, Flow Ratio en Maximum Volumetric Speed (MVS) horen hoofdzakelijk bij het filament; Quality, Strength, Speed en Support horen bij het processprofiel. Met objectinstellingen of modifiers maak je alleen lokale uitzonderingen. De exacte bediening kan per Bambu Studio-versie verschillen.
Een printerpreset bevat nozzle diameter, bouwvolume, machine limits en start/end G-code. Verander die alleen als de hardware werkelijk anders is en je de gevolgen begrijpt. Overschrijf bouwplaat- of collision-zones nooit om een te groot model toch te slicen. Machine-G-code is geen gewone tuningknop: bewaar een schoon origineel profiel en test wijzigingen gericht.
| Printerinstelling | Functie | Wanneer aanpassen? |
|---|---|---|
| Nozzle diameter | Bepaalt mogelijke lijnbreedte, detail en flowcapaciteit. | Alleen bij een fysieke nozzlewissel. |
| Printable area/plate | Definieert bruikbaar bed en uitsluitzones. | Niet vergroten om een te groot model toch te slicen. |
| Machine limits | Grenzen voor snelheid, acceleratie en firmwareafhankelijke beweging. | Alleen met een goede reden en kennis van de machine. |
| Start/end G-code | Stuurt homing, verwarming, purge, fans en eindsequentie. | Alleen gericht wijzigen, simuleren en testen. |
Een G-codefout kan onveilige bewegingen, verkeerde temperaturen of ongewenste fan- en AMS-sequenties geven. Bewaar daarom altijd een onaangetast origineel van de officiële machinepreset.
Filament: thermiek en flow
Nozzle- en bedtemperatuur beïnvloeden hechting, detail, krimp en eerste laag. Flow ratio corrigeert de hoeveelheid geëxtrudeerd materiaal; flow dynamics/pressure advance de drukrespons bij versnellen; max volumetric speed (MVS) begrenst de hoeveelheid kunststof per seconde. Dat zijn drie verschillende zaken. Een hoge nominale bewegingssnelheid helpt niet als het filamentprofiel de vereiste mm³/s niet kan leveren.
Koeling helpt details en overhangs, maar te veel koeling kan laaghechting schaden. Minimum layer time remt kleine lagen om afkoeling toe te laten. Density en cost dienen de raming, niet het toolpath. Kalibreer flow en MVS voor het concrete filament; kopieer geen materiaalprofiel blind naar een andere blend.
| Filamentinstelling | Functie | Praktisch effect |
|---|---|---|
| Nozzle temperature | Smelttemperatuur voor normale lagen. | Te laag schaadt hechting en flow; te hoog geeft oozing of zachte details. |
| Initial layer temperature | Temperatuur op de eerste laag. | Kan adhesie helpen, maar moet bij het materiaal passen. |
| Bed temperature | Temperatuur voor de gekozen build plate. | Beïnvloedt hechting, krimp en elephant foot. |
| Flow Ratio | Corrigeert de totale geëxtrudeerde hoeveelheid. | Kleine verschillen kunnen het oppervlak sterk beïnvloeden. |
| Maximum Volumetric Speed | Begrenzing van gevraagde mm³/s. | Te hoog veroorzaakt onderextrusie in snelle secties. |
| Cooling/part fan | Koelt vers gelegd materiaal. | Meer kan detail helpen; minder kan laaghechting verbeteren. |
| Minimum layer time/slowdown | Laat kleine lagen voldoende afkoelen. | Belangrijk bij torentjes en kleine details. |
| Density/cost | Raming van gewicht en kosten. | Verandert de toolpathkwaliteit niet. |
Flow Ratio, pressure advance/Flow Dynamics en MVS beantwoorden drie verschillende vragen: hoeveel materiaal, hoe de druk reageert bij versnelling en hoeveel volume per seconde haalbaar is. Een probleem op één niveau los je niet veilig op met een willekeurige correctie op een ander niveau.
Quality: resolutie en oppervlak
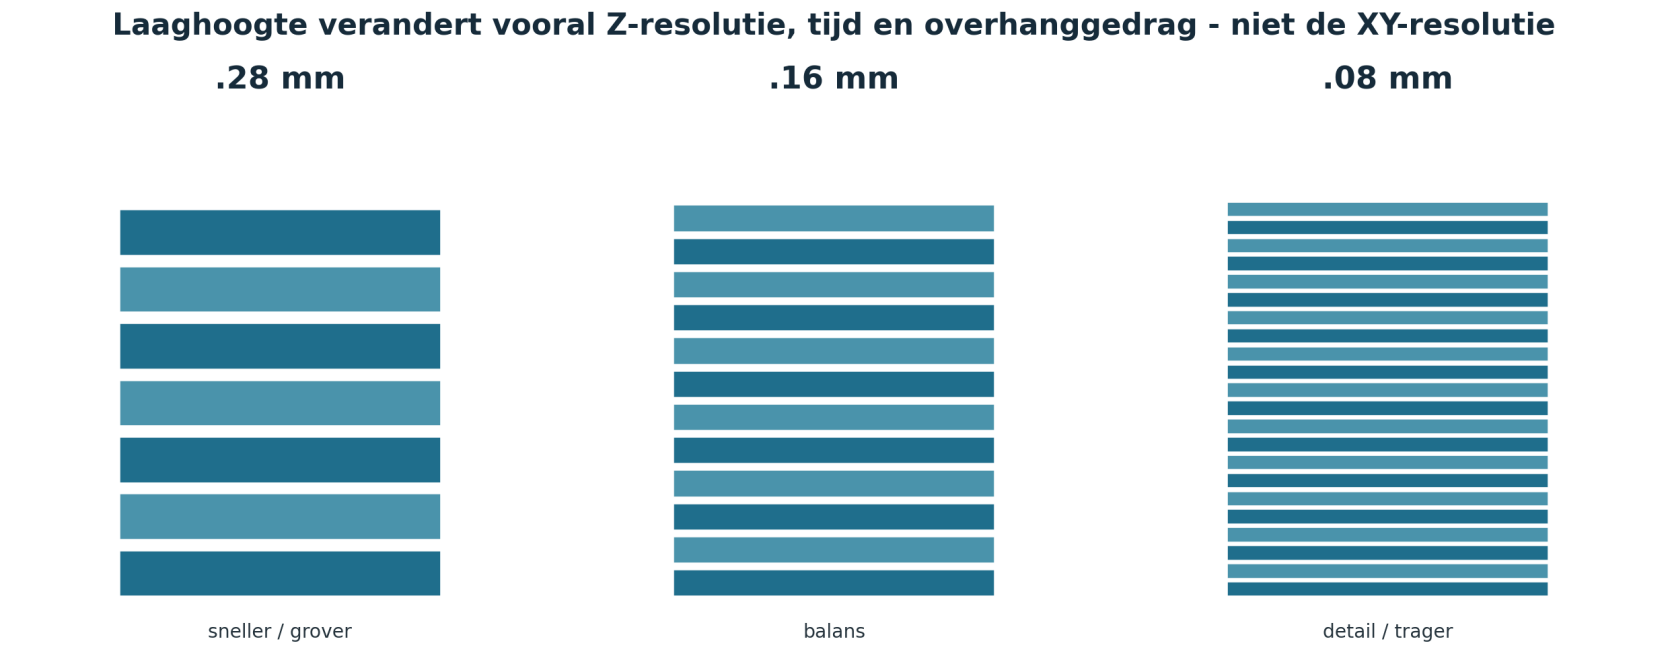
Layer height verandert vooral Z-resolutie en printtijd, niet rechtstreeks het XY-detail. Voor een nozzle van 0,4 mm is 0,12-0,24 mm een veelgebruikt werkgebied; extremen vragen passende profielen. Initial layer height mag robuust genoeg zijn voor bedhechting. Line width kan per outer wall, inner wall, infill, top surface en eerste laag verschillen; verander die bewust en inspecteer het resultaat in Preview.
Praktijkvoorbeeld: twee laaghoogtes. Slice hetzelfde model met dezelfde 0,4mm-nozzle eerst op 0,28 mm en daarna op 0,16 mm laaghoogte, met verder hetzelfde passende profiel. Vergelijk de zichtbaarheid van laaglijnen, schuine vlakken en de geschatte printtijd in Preview. Gebruik dit als vergelijking, niet als advies dat een van beide hoogtes altijd beter is.
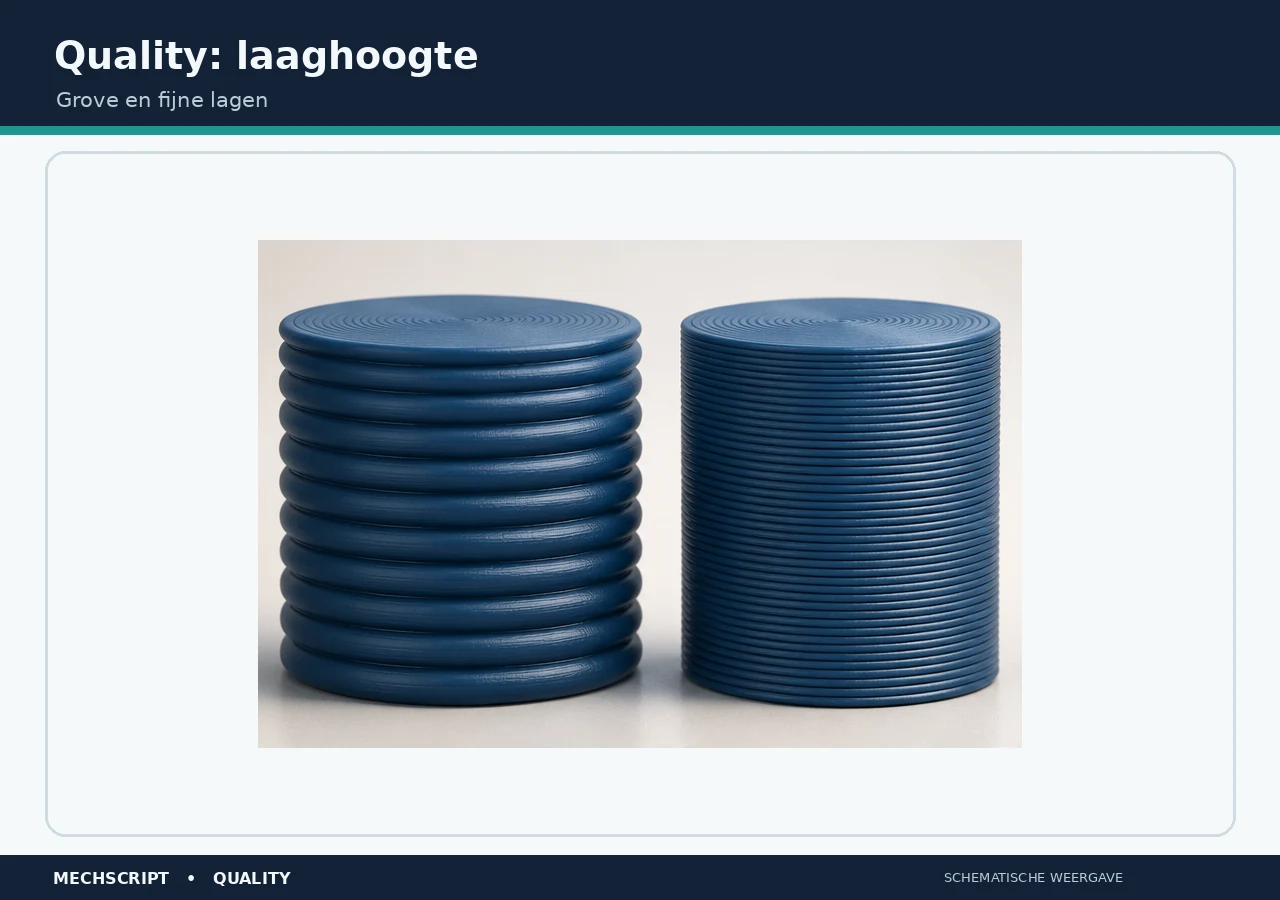
Lagere lagen volgen schuine oppervlakken nauwkeuriger en kunnen overhangs verbeteren, maar verhogen de printtijd snel. XY-detail wordt vooral begrensd door nozzle, lijnbreedte en bewegings-/toolpathgedrag. Maak de eerste laag niet extreem dun om cosmetische redenen; betrouwbaarheid van die laag is belangrijker. Brede lijnen bouwen wanden sneller op met meer materiaal per lijn, terwijl smallere lijnen geometrisch flexibeler zijn. Laat de presetbreedtes staan zolang je geen concreet probleem oplost.
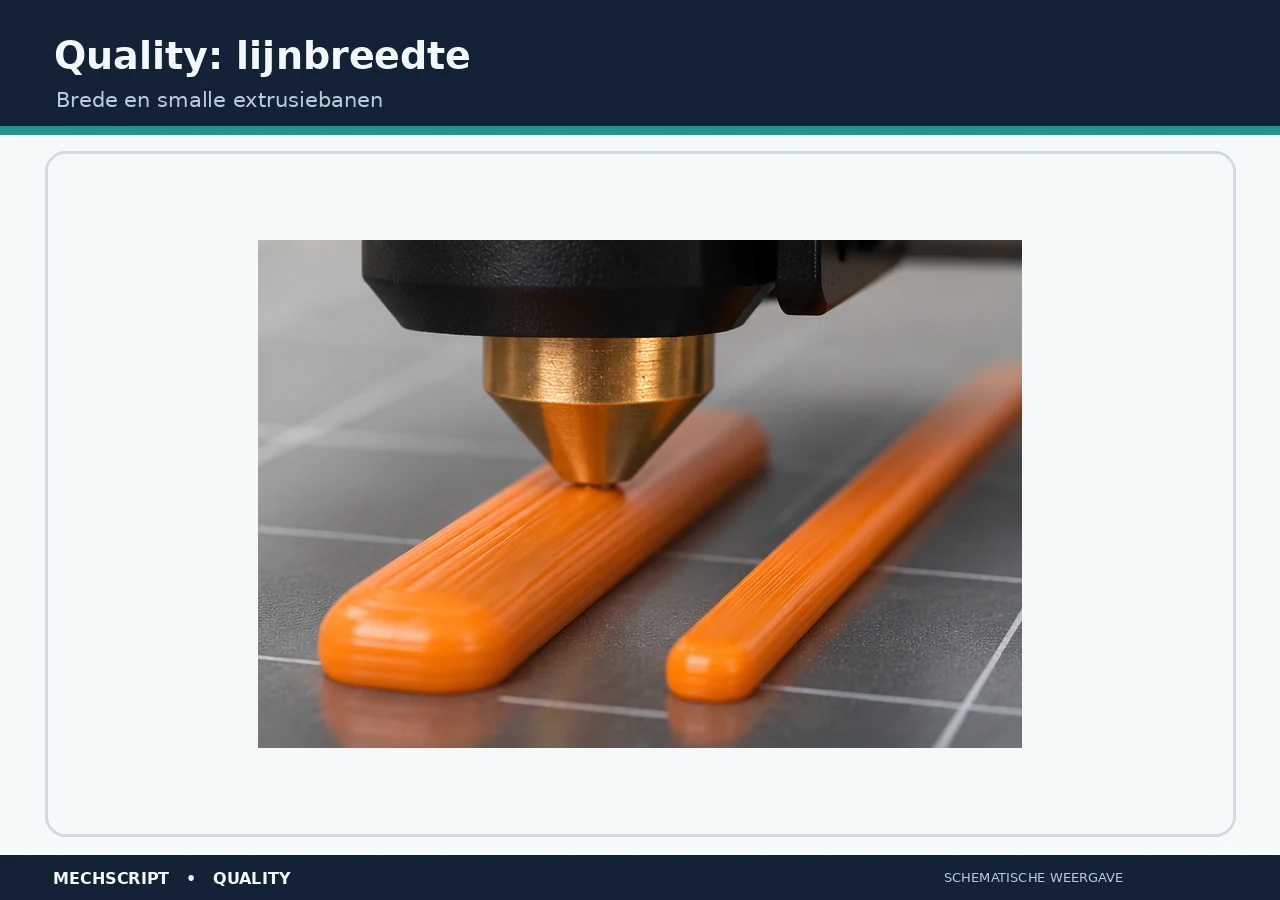
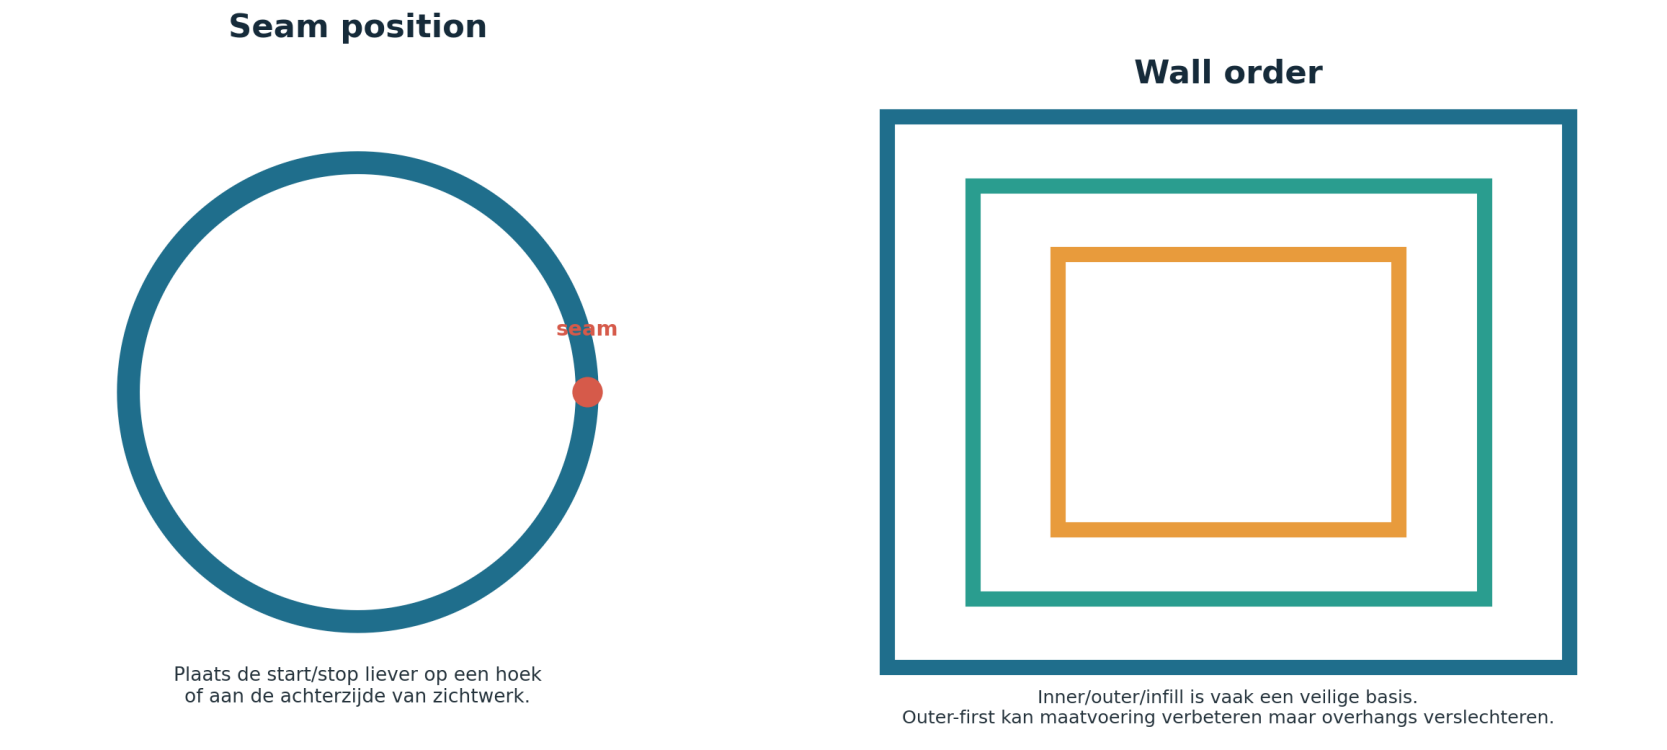
De Classic wall generator werkt hoofdzakelijk met vaste breedtes en gap fill; Arachne varieert lijnbreedte voor dunne geometrie. Geen van beide is universeel beter. Seam position bepaalt waar de start/stop-naad verschijnt; aligned, back en random verdelen die anders. Scarf seam spreidt de overgang, maar controleer dunne of complexe geometrie.
De upstream-configuratie beschrijft Arachne als variable-width engine, terwijl sommige officiële profielen Classic gebruiken. Kijk daarom in Preview wat bij jouw functionele geometrie daadwerkelijk wordt gesliced. Een aligned seam geeft één voorspelbare verticale lijn; back verplaatst de naad naar een achterzijde en random verdeelt kleine imperfecties. Scarf seam kan ronde zichtvlakken verbeteren, maar is geen universele oplossing voor elke dunne wand.
XY hole en contour compensation zijn maatcorrecties voor gaten en buitencontour. Gebruik ze pas nadat flow en mechanische maatvoering stabiel zijn. Elephant foot compensation corrigeert de verbrede eerste lagen; te veel geeft een ingesnoerde voet. Detect thin wall/precision features kan smalle vormen redden, maar overlapt deels met Arachne. Ironing strijkt een topvlak met geringe flow glad en kost tijd; fuzzy skin voegt textuur toe maar verandert maatvoering. Gebruik een modifier om passingvlakken glad te laten.
Hole compensation en contour compensation zijn twee verschillende XY-correcties: één voor openingen, één voor de buitenmaat. Meet eerst welke fout daadwerkelijk aanwezig is; anders maskeer je extrusie- of mechanicaproblemen. Bij detect thin wall hangt het resultaat af van de gekozen wall generator, omdat Arachne al variabele lijnbreedte gebruikt. Ironing wordt bepaald door flow, spacing, snelheid en de geselecteerde topvlakken; te veel flow kan ribbels of verkleuring geven. Fuzzy skin kan laaglijnen optisch verbergen en grip toevoegen, maar hoort niet op maatkritische passingvlakken.
Strength: huid en kern
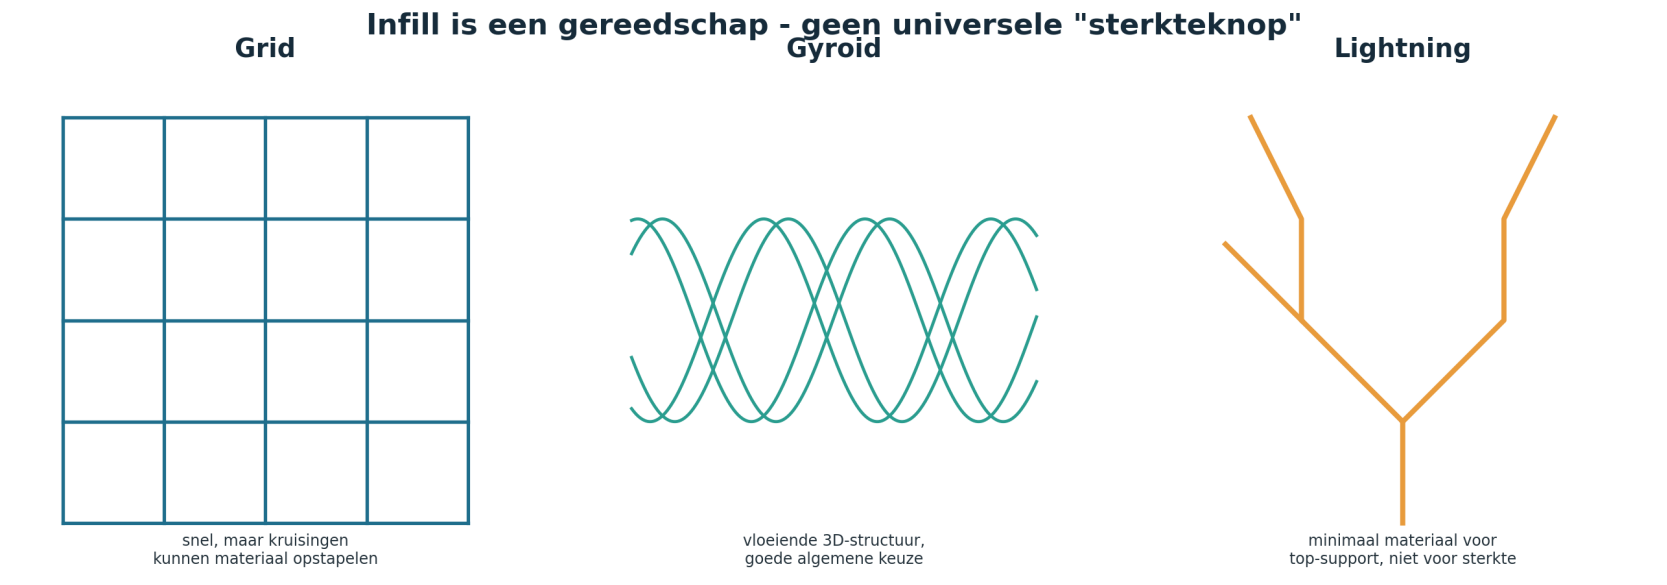
Wall loops bepaalt het aantal perimeters; bij buiging en verbindingen levert meer huid vaak meer op dan extra infill. Top en bottom shell layers/thickness vormen massieve huiden en kunnen bij dunne panelen mechanisch bijdragen. Sparse infill density van 15-25% is voor veel gewone onderdelen een bruikbaar begin, geen vaste sterktegarantie. Kies patroon op functie: gyroid of cubic voor meerdere richtingen, grid met aandacht voor kruisende lijnen, lightning vooral voor lichte topvlakondersteuning.
Praktijkvoorbeeld: functionele beugel. Slice dezelfde montagebeugel met twee en met vijf wandlijnen. Kijk in Preview of de extra wanden daadwerkelijk passen, hoeveel materiaal de beugel meer gebruikt en hoe de printtijd verandert. Trek hieruit geen absolute conclusie over treksterkte: printrichting, materiaal, laaghechting en belasting zijn minstens zo bepalend.
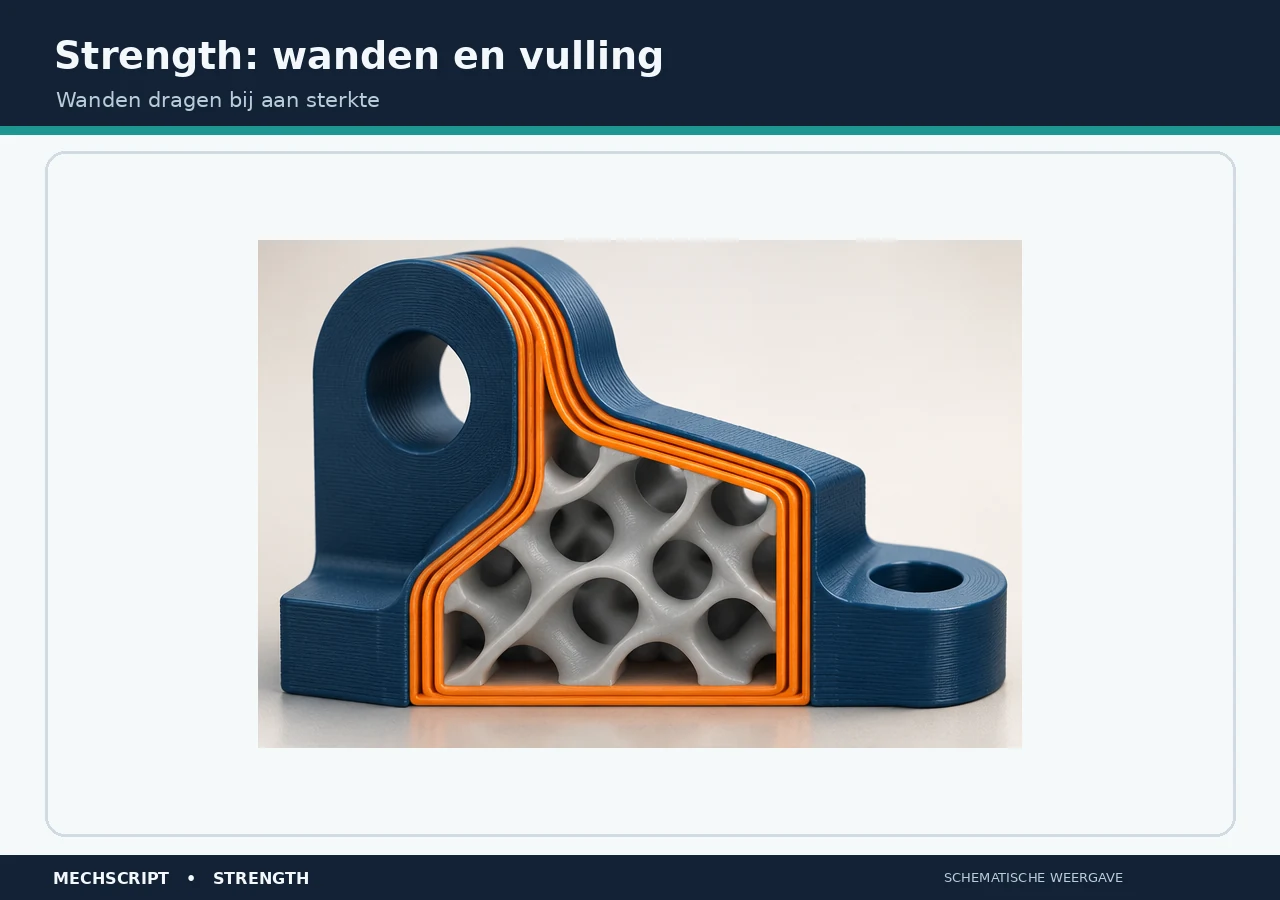
Controleer in Preview hoeveel wandlijnen werkelijk passen: geometrie en Classic/Arachne bepalen het resultaat. Te weinig topshells kan pillowing of zichtbaar infill geven; een dikke top- of bottomskin kan een dun paneel ook structureel stijver maken. Grid kruist lijnen binnen dezelfde laag en kan daardoor op sommige machines ophoping of nozzlecontact veroorzaken. Gyroid heeft vloeiende paden, cubic een driedimensionale structuur. Lightning bespaart materiaal maar is vooral bedoeld als ondersteuning van topvlakken, niet als algemene mechanische vulling.
Infill/wall overlap bepaalt de koppeling tussen kern en huid; te weinig hecht slecht, te veel kan bobbels tonen. Wall/infill order beïnvloedt maatvoering, overhangsteun en buitenwandkwaliteit. Only one wall on top surfaces kan een mooier patroon geven maar dunne functionele delen veranderen. Bekijk altijd hoeveel lijnen werkelijk in de geometrie passen. Zie ook waarom een 3D-print sterk of zwak is.
Verander overlap pas als een echt verbindingsprobleem tussen infill en wand is vastgesteld. Inner/outer/infill is een veilige uitgangsvolgorde. Outer-first kan een buitencontour maatvaster maken, maar die buitenwand heeft dan bij overhangs minder steun. Sommige presets beperken wanden op topvlakken voor een netter patroon; op dunne functionele skins kan dat de lokale structuur wijzigen.
Speed: meer dan één mm/s-getal
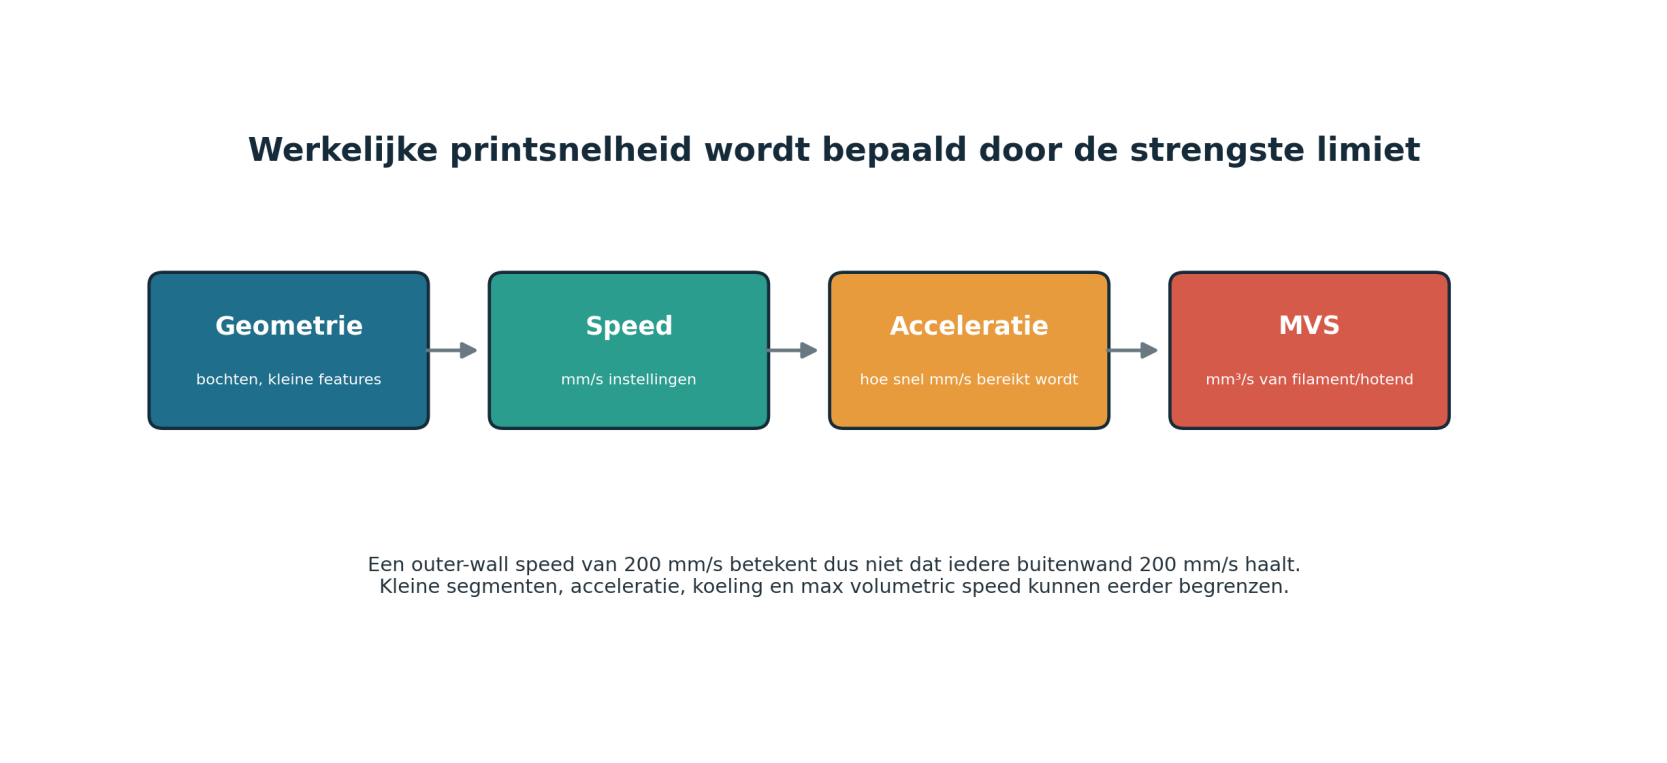
Initial layer speed dient betrouwbaarheid; outer wall speed zichtkwaliteit en maatvoering; inner wall en sparse infill mogen vaak sneller. Internal solid infill kan bij te hoge flow een slechte ondergrond voor het topvlak geven. Top surface speed beïnvloedt gladheid. Bridges en overhangs vragen eigen snelheden en koeling omdat ze weinig of geen steun hebben. Hoge travel speed kan stringing beperken, maar ook trillingen en contact verergeren. Acceleration bepaalt of een korte beweging zijn ingestelde snelheid überhaupt bereikt; lagere outer-wall acceleration kan ringing verminderen. MVS in het filamentprofiel blijft de bovengrens voor de gevraagde volumestroom.
| Snelheidsveld | Waarom apart beoordelen? |
|---|---|
| Initial layer | Langzamer geeft materiaal tijd om zich aan het bed te hechten; hier win je zelden verstandig seconden. |
| Outer wall | Zichtkwaliteit en maatvoering; lager kan ringing en flowbelasting beperken. |
| Inner wall | Kan sneller dan buitenwand, maar MVS blijft begrenzen. |
| Sparse infill | Mag snel, al kunnen extreme versnelling, nozzlecontact en flowtekort ontstaan. |
| Internal solid infill | Hoge volumetrische vraag kan juist onder de top surface onderextrusie geven. |
| Top surface | Lagere snelheid helpt vaak gladheid en consistente lijnafstand. |
| Bridge | Te langzaam kan doorzakken, te snel kan een lijn breken of slecht hechten. |
| Overhang | Gerichte snelheidsverlaging is vaak nuttiger dan de hele print vertragen. |
| Travel | Minder reistijd kan stringing beperken, maar vergroot dynamische belasting. |
| Acceleration | Bepaalt of de nominale snelheid in korte segmenten wordt gehaald. |
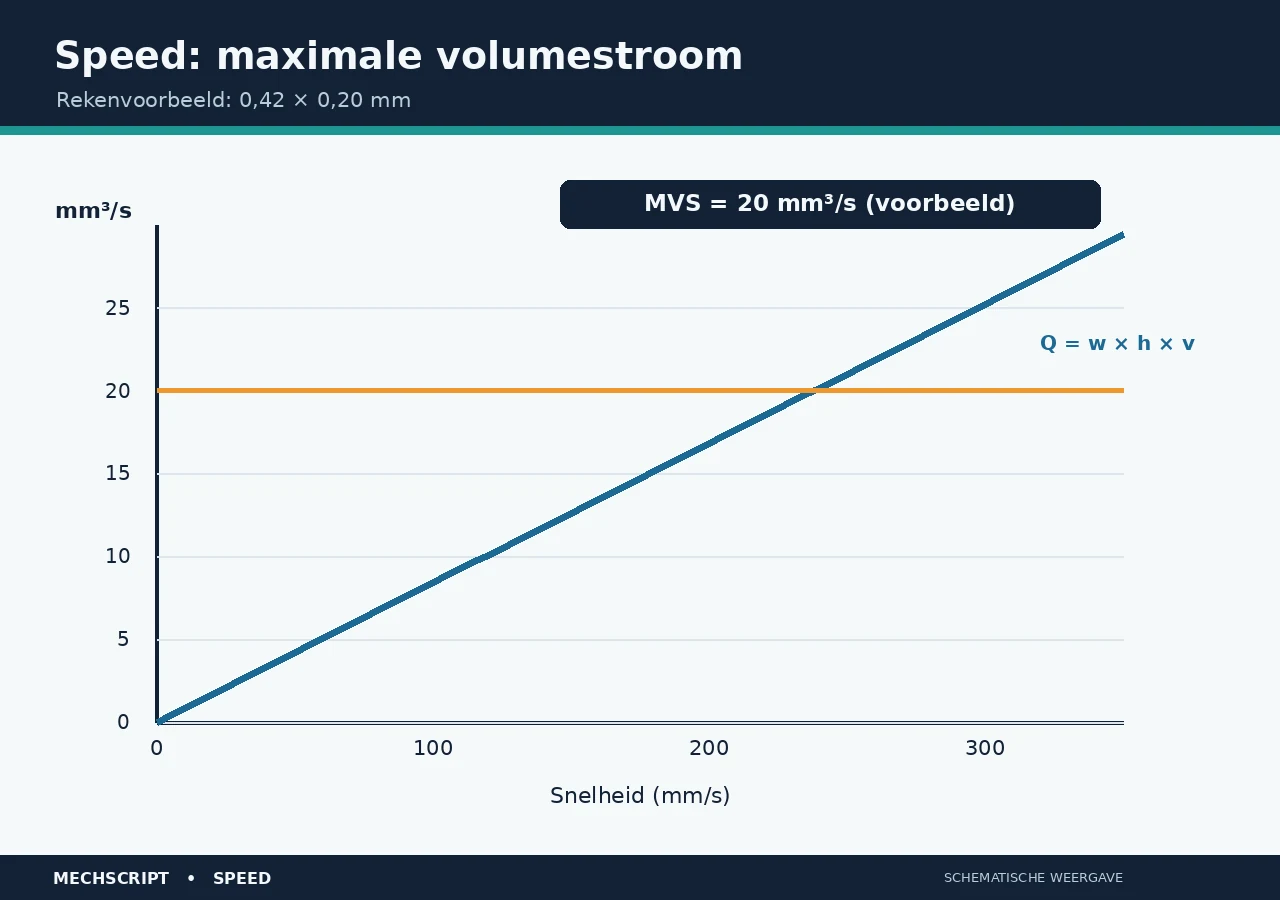
Volumetrische vraag is ongeveer lijnbreedte × laaghoogte × mm/s. Een '500 mm/s-printer' kan met een dikke laag van 0,28 mm en brede lijnen door MVS dus veel langzamer uitkomen. Dit is een materiaal-/hotendgrens, niet een fout in de snelheidspreset.
Rekenvoorbeeld MVS: bij een lijnbreedte van 0,42 mm, een laaghoogte van 0,20 mm en 200 mm/s is de gevraagde volumestroom ongeveer 16,8 mm³/s (0,42 × 0,20 × 200). Heeft het gebruikte filamentprofiel een MVS van 20 mm³/s, dan ligt de theoretische flowgrens voor precies deze combinatie rond 238 mm/s. Werkelijke snelheden hangen ook af van acceleratie, geometrie en eventuele andere grenzen. De 20 mm³/s is uitsluitend een rekenvoorbeeld, geen algemeen aanbevolen MVS.
Supports en overige instellingen
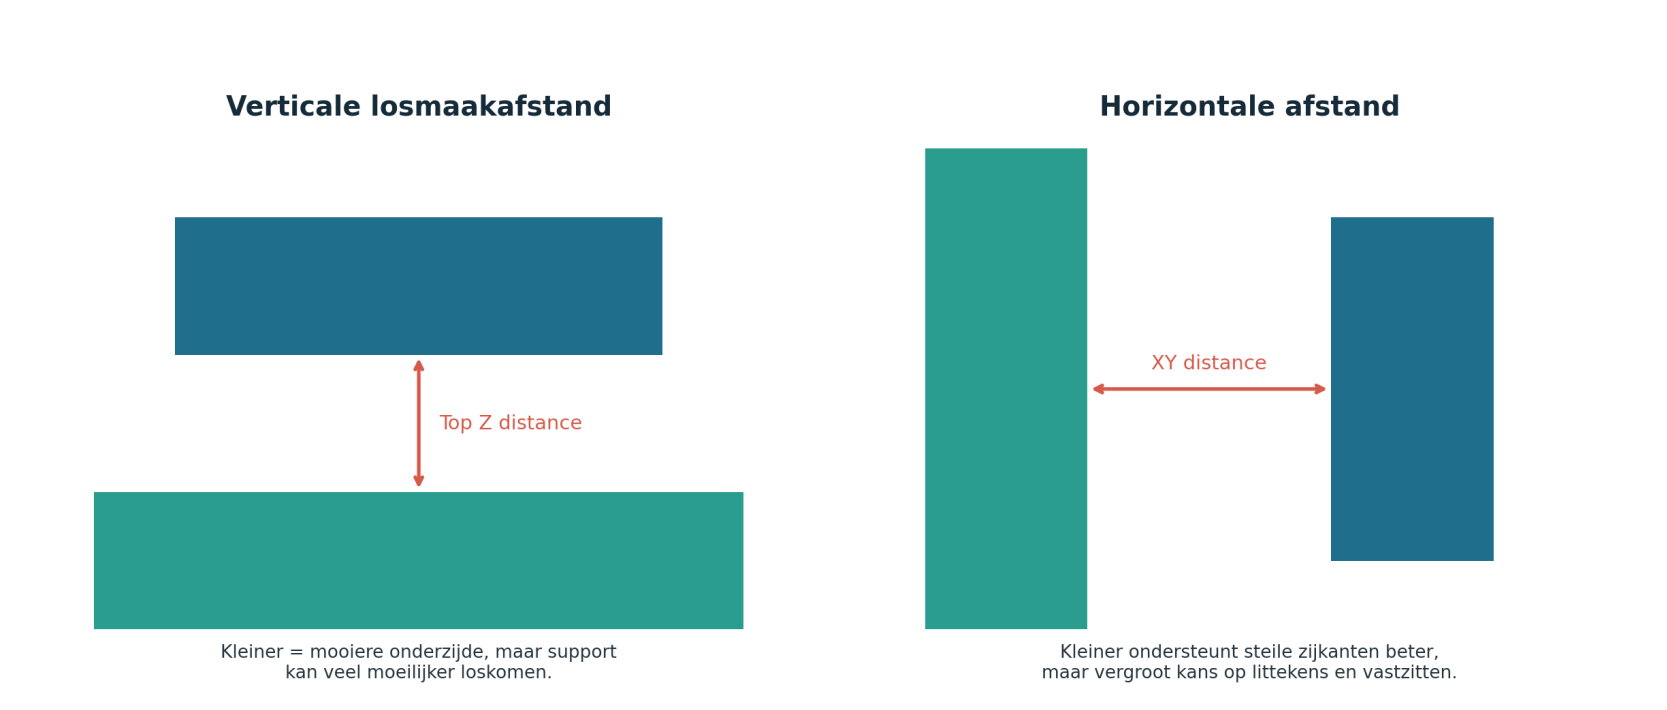
Support is een compromis tussen steun, onderzijde, printtijd en verwijderbaarheid. Normal support is voorspelbaar op vlakke gebieden; tree is vaak efficiënt rond organische vormen. Threshold angle, build plate only, interface layers en spacing veranderen waar en hoe support ontstaat. Top Z distance en object XY distance bepalen de scheiding van het model: kleiner kan een mooier ondersteund vlak geven, maar moeilijker loskomen. Een ander interfacefilament via AMS kan verbeteren, tegen extra wissels en afval. Controleer tree branch diameter en hoek op stabiliteit.
| Supportinstelling | Betekenis en afweging |
|---|---|
| Enable support | Auto als startpunt; handmatig schilderen geeft gerichte controle. |
| Normal/tree | Normal voor voorspelbare vlakke steun, tree vaak efficiënter rond organische vormen. |
| Threshold angle | Bepaalt wanneer een overhang support krijgt; controleer hoe jouw UI de hoek definieert. |
| Build plate only | Vermijdt support die op het model start, maar kan steun missen. |
| Top Z distance | Kleinere verticale gap geeft vaak mooiere onderzijde maar sterkere hechting. |
| Object XY distance | Kleinere laterale ruimte geeft meer steun maar mogelijk meer littekens. |
| Interface layers/spacing | Dichtere interface kan onderzijde verbeteren tegen extra tijd en materiaal. |
| Support/interface filament | Ander materiaal via AMS kan netter loskomen, met purge en tijd als prijs. |
| Tree branch angle/diameter | Te dun breekt; te dik kost meer tijd en komt lastiger los. |
Praktijkcontrole: slice een model met een overhang eerst zonder support en daarna met de noodzakelijke ondersteuning. Bekijk in Preview of het support het juiste vlak bereikt, vanaf een stabiele basis opbouwt en niet onnodig op zichtvlakken begint. Controleer vooral Top Z distance, Object XY distance en de interface. Een kleinere afstand levert niet automatisch een beter resultaat op: support kan dan ook lastiger loslaten.
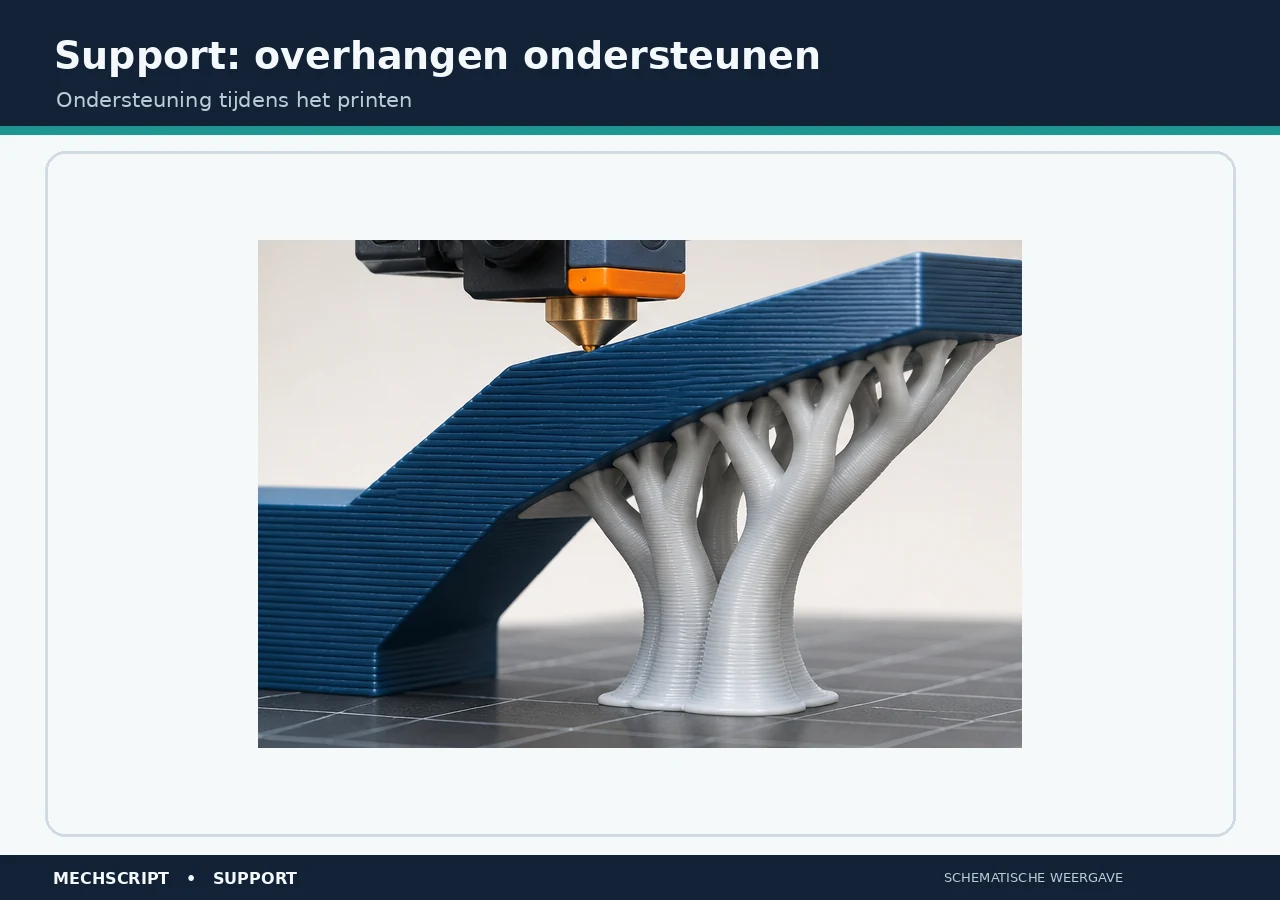
Begin niet direct met de supportdichtheid: de verticale en laterale afstanden tot het model bepalen vaak eerder de kwaliteit en verwijderbaarheid.
Een skirt primet en laat de eerste extrusie zien zonder het model te raken. Een brim vergroot bedcontact; brim-object gap bepaalt de balans tussen steun en losmaken. Een raft is zwaarder en schaadt vaak onderzijde en maatvoering. Prime/wipe tower ondersteunt kleur- of materiaalwissels maar kost afval en plaatruimte. Bij print sequence by object moet de printerpreset voldoende extruderklaring bevestigen. Spiral vase maakt één doorlopende dunne wand en is meestal ongeschikt voor functionele meerwandige delen.
Moderne Bambu-printers hebben vaak al een uitgebreide purge-sequentie, maar een skirt laat visueel zien of de eerste laag goed start. Een brim is vooral nuttig voor smalle voeten, hoge objecten en krimpende materialen. Een raft gebruikt meerdere onderlagen en is pas te rechtvaardigen wanneer plaatreiniging, bedhechting en brim onvoldoende zijn. Tower-breedte, volume en positie beïnvloeden afval, betrouwbaarheid en beschikbare plaatruimte; in de 2.8.x-lijn zijn automatische plaatsingsverbeteringen opgenomen. By-object-printen kan kleurwissels besparen, maar overschrijf nooit de collision-zone om een volle bouwplaat te forceren. Spiral vase verandert de constructie fundamenteel: één doorlopende spiraalwand in plaats van normale lagen en seams.
Modifiers, kalibratie en diagnose
Gebruik object settings of modifier meshes voor extra wanden bij een boutgat, langzamere zichtvlakken of support voor één overhang, in plaats van het hele profiel te veranderen. Werk bij kalibratie in volgorde: schone plaat/nozzle en droog filament; passend temperatuurgebied; flow ratio; flow dynamics; MVS; daarna pas wall, speed, support en detail. Automatische kalibratie verschilt per printermodel.
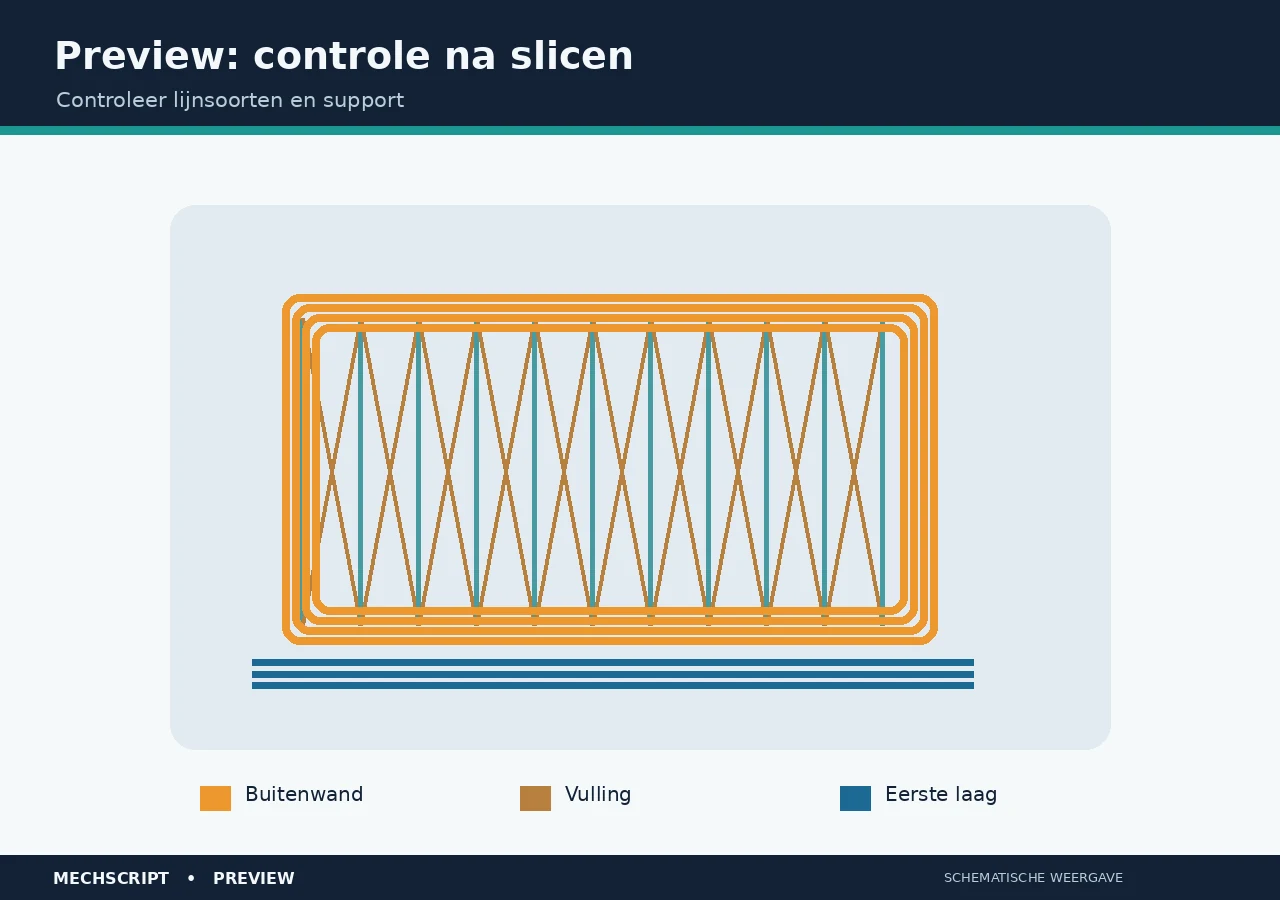
Controleer in Preview: kies na het slicen achtereenvolgens lijnsoort, snelheid en volumetrische flow. Controleer waar de slicer de buitenwanden, vulling, supports en materiaalwissels plaatst. Een mooie 3D-modelweergave vóór het slicen zegt nog niets over het uiteindelijke toolpath.
| Probleem | Eerst controleren | Daarna pas aanpassen |
|---|---|---|
| Stringing | Droging en temperatuur | Retract, wipe, travel. |
| Zichtbare seam | Seampositie en flow | Scarf seam, wipe en modeloriëntatie. |
| Gaten te klein | Flow en maatvoering | XY hole compensation. |
| Slechte onderzijde bij overhang | Oriëntatie en supportbehoefte | Overhang speed, koeling, support-Z en interface. |
| Ruw topvlak | Flow, top shells en infillsteun | Top speed, ironing. |
| Onderextrusie bij snelheid | Filamentpad, nozzle, temperatuur | MVS of passende hotendcapaciteit. |
| Ringing | Mechanica en resonantie | Outer wall speed/acceleration. |
| Zwak onderdeel | Oriëntatie, materiaal en laaghechting | Wall loops, shells en lokaal infill. |
| Warping | Schone plaat, temperatuur, tocht | Brim, enclosure, koeling. |
Laat als beginner machine-G-code, willekeurige machine limits, meerdere gelijktijdige compensaties, extreem hoge MVS, support gaps van nul en 100% infill als standaardoplossing met rust. Verander één parameter met een hypothese, slice opnieuw en bekijk in Preview line type, snelheid, volumetric flow, fan, layer time en tool changes. Print daarna een test. De preview laat zien wat de printer werkelijk gaat proberen.
Drie profieldenkmodellen
| Doel | Prioriteit | Typische gerichte aanpassingen |
|---|---|---|
| Mooie zichtprint | Buitenwand, seam, top surface en detail. | Lagere outer/top speed, seam bewust plaatsen, passende laaghoogte en eventueel ironing. |
| Sterk functioneel | Oriëntatie, materiaal, laaghechting en wanden. | Meer wall loops, passende temperatuur/koeling, lokale modifiers en matige infill. |
| Snel prototype | Betrouwbaarheid, grove resolutie en weinig materiaal. | Grotere laaghoogte, normale wanden, lage tot matige infill en support beperken door oriëntatie. |
Dit zijn prioriteiten, geen kant-en-klare numerieke profielen. Goede profielen blijven zo generiek mogelijk; uitzonderingen horen zo lokaal mogelijk bij een object of modifier.
Snelle naslagtabel en bronnen
| Je wilt | Kijk eerst naar |
|---|---|
| Meer Z-detail | Layer height. |
| Meer XY-detail | Nozzle diameter, line width, Arachne/Classic en modelresolutie. |
| Sterkere beugel | Oriëntatie, wall loops, materiaal en temperatuur/koeling. |
| Sneller printen | Laaghoogte, lijnbreedte/nozzle, MVS, infill, snelheid en acceleratie. |
| Mooier topvlak | Top layers/thickness, top speed, flow en eventueel ironing. |
| Mooier ondersteund vlak | Support interface, top Z distance en eventueel interfacefilament. |
| Minder warping | Materiaalprofiel, bedtemperatuur, enclosure, brim en koeling. |
| Betere maatvoering | Flow Ratio, wall order, XY-compensatie en elephant foot. |
| Minder zichtbare seam | Seampositie, scarf seam, flow en wipe. |
| Minder multicolor-afval | Purge/flush, objectstrategie, kleurvolgorde, tower en flush-into-object waar passend. |
Voor actuele versies en changelogs raadpleeg je de officiële Bambu Studio GitHub Releases. De officiële broncode (src/libslic3r/PrintConfig.cpp) en profielbestanden (resources/profiles/BBL/process/fdm_process_common.json) geven meer uitleg over parameterdefinities en processopties. Gebruik voor materiaalspecificaties de Bambu Lab Filament Guide en vooral de TDS van de exacte fabrikant en filamentvariant. Deze gids is technische beslisondersteuning, geen certificering voor veiligheidskritische toepassingen.