
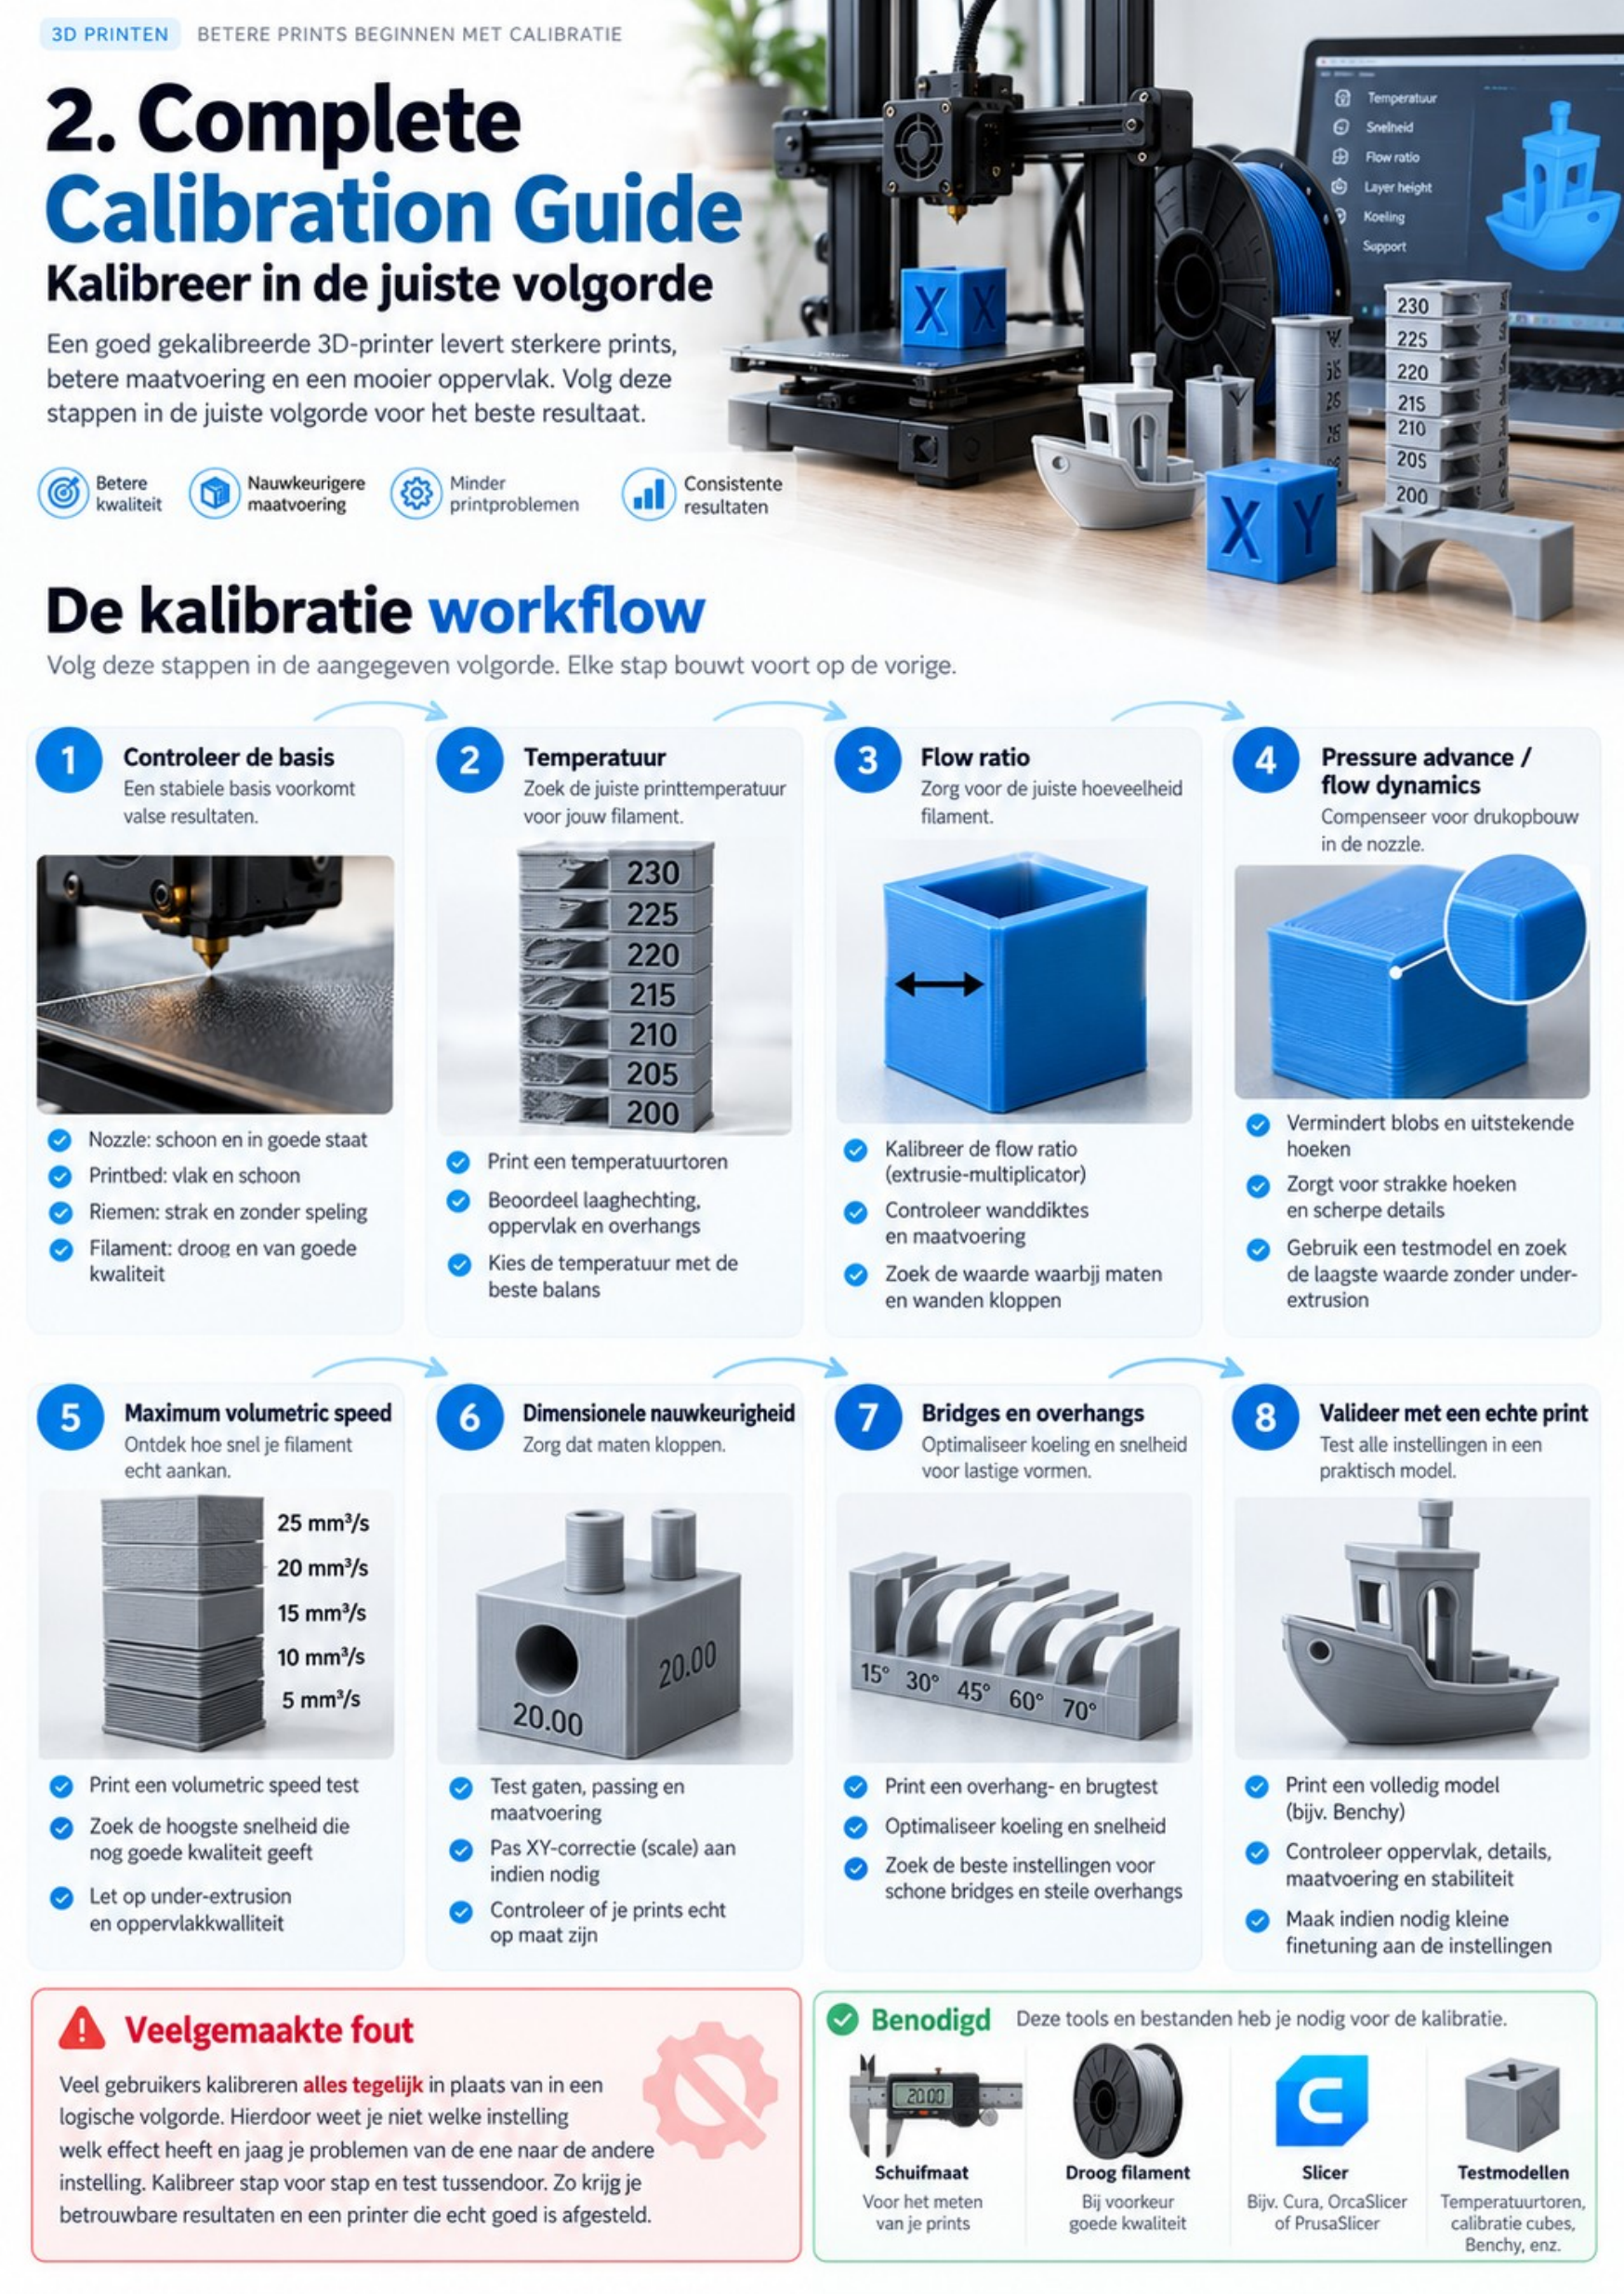
Een goede kalibratie is geen stapel willekeurige testprints. Eerst moeten printer, build plate, nozzle en filament betrouwbaar zijn. Daarna volgen temperatuur, hoeveelheid kunststof, drukdynamiek, maximale flow, maatvoering, speciale geometrie en een echte validatieprint. Kalibreer alleen wanneer je een afwijking oplost, nieuw materiaal gebruikt of bewust snelheid en kwaliteit wilt verbeteren; een goed fabrieksprofiel hoeft niet automatisch opnieuw te worden uitgemeten.
Waarom deze volgorde werkt
De ene instelling beïnvloedt de volgende. Flow Ratio afstellen met nat filament kalibreert het vochtprobleem mee. Pressure advance meten bij structurele onderextrusie begint bij een fout uitgangspunt. Maatcorrecties toepassen terwijl de eerste laag is opgezwollen maskeert de verkeerde geometrie. Houd printerzaken zoals riemspanning, input shaping, bed leveling en mechanica apart van materiaal/hotendwaarden zoals temperatuur, Flow Ratio, Flow Dynamics en Maximum Volumetric Speed (MVS).
De keten is: baseline → temperatuur → Flow Ratio → Flow Dynamics/K → MVS → maatvoering → bridges en overhangs → echte print. Verander per test één variabele en noteer de uitkomst.
Deze volgorde voorkomt dat je een fout met een tweede instelling compenseert. De aanbevolen keten betekent concreet:
- Controleer hardware, build plate, nozzle en filamentconditie.
- Kies een temperatuurgebied waarin hechting, oppervlak en overhangs goed zijn.
- Bepaal met Flow Ratio de juiste hoeveelheid kunststof voor wanden en oppervlakken.
- Corrigeer met Flow Dynamics/pressure advance de druk tijdens versnellen en afremmen.
- Meet hoeveel mm³/s de hotend-filamentcombinatie betrouwbaar kan smelten.
- Corrigeer uitsluitend de geometriefout die je daadwerkelijk meet.
- Optimaliseer pas dan bridges, overhangs en koeling voor speciale geometrie.
- Valideer alles samen met een model dat op je uiteindelijke toepassing lijkt.
Riemspanning, input shaping, bed leveling, z-offset en mechanische inspectie horen bij de printer. Temperatuur, Flow Ratio, Flow Dynamics en MVS hangen vooral samen met materiaal en hotend. Een filamentprofiel kan een mechanisch defect niet oplossen.
Stap 0: maak een betrouwbare baseline
Controleer of de nozzle schoon, niet versleten en van de juiste diameter is. De build plate moet schoon, correct gekozen en vlak gemonteerd zijn. Riemen, assen, toolhead en ventilatoren mogen geen mechanische afwijkingen vertonen. Filament moet droog zijn en vrij afrollen; een gedeeltelijke verstopping of spoelweerstand maakt meetresultaten onbetrouwbaar.
Gebruik een normaal profiel als start, bijvoorbeeld 0,20 mm laaghoogte bij een nozzle van 0,4 mm als dat past bij je doel. Kies een realistisch temperatuurgebied rond de fabrikantwaarde. Zet ironing, bijzondere seam-strategieën en extreme acceleratie voorlopig uit. Sla een bestaand goed profiel op voordat je experimenteert.
| Onderdeel | Controle | Waarom dit eerst moet |
|---|---|---|
| Nozzle | Schoon, juiste diameter en geen zichtbare slijtage. | Extrusie en lijnbreedte moeten voorspelbaar zijn. |
| Build plate | Schoon, juist plaattype en vlak gemonteerd. | Fouten in de eerste laag mogen de meting niet vervormen. |
| Mechanica | Riemen, assen, toolhead en ventilatoren zonder afwijking. | Ringing en layer shifts zijn geen flow-problemen. |
| Filament | Droog, voldoende lengte en vrij afrollend. | Vocht en spoelweerstand maken resultaten instabiel. |
| Profiel | Juiste nozzle, laaghoogte en materiaalbasis. | Je wilt telkens één variabele tegelijk testen. |
Stap 1: kies een bruikbare temperatuur
Temperatuur beïnvloedt viscositeit, laaghechting, glans, stringing, bridges en smeltcapaciteit. De laagste temperatuur zonder stringing is daarom niet per se de beste: functionele delen kunnen voor hechting wat warmer vragen. Test met een temperatuurreeks dicht bij het opgegeven bereik en in een snelheidsregime dat op je echte prints lijkt. Beoordeel laaghechting, overhangs, stringing, oppervlak en hoeken samen. Een filament dat langzaam goed op 210 °C print, kan bij hogere volumetrische flow andere warmtebehoeften hebben.
Beoordeel op een temperatuurtoren of een segment gemakkelijk langs de laaglijnen breekt, of bridges en overhangranden scherp blijven of doorzakken, of er draden tussen losse features ontstaan, en hoe glans, matheid, kleine details en lijnconsistentie eruitzien. Let ook op materiaalophoping of oozing in de hoeken. Een cosmetisch mooi segment kan voor een functioneel deel toch onvoldoende laaghechting hebben.
Werk in vier stappen: selecteer een klein gebied rond de fabrikant- of profielwaarde, print dezelfde geometrie met temperatuurstappen, beoordeel meerdere eigenschappen tegelijk en noteer waarom je de temperatuur met de beste totale balans kiest.
Stap 2: stel Flow Ratio in
Flow Ratio of extrusion multiplier bepaalt hoeveel kunststof effectief wordt neergelegd. Te laag geeft open top-lijnen, dunne wanden en slechte aansluiting op infill. Te hoog geeft opgestuwde topvlakken, verdikte hoeken en mogelijk te grote buitenmaten. Gebruik droog materiaal en de gekozen temperatuur. Doe eerst een grove en daarna, indien beschikbaar, een fijne Flow Rate-test. Kies gesloten oppervlakken en consistente lijnen, niet één cosmetisch detail; bewaar de waarde in een apart filamentprofiel. Voor een P1S is dit de normale materiaalspecifieke correctie, niet het sleutelen aan E-steps.
| Flow te laag | Flow te hoog |
|---|---|
| Kleine openingen tussen top-surface-lijnen. | Ribbels of opgestuwd materiaal op het topvlak. |
| Dunne of zwakke wanden. | Buitenmaten kunnen toenemen. |
| Infill sluit slecht aan. | Hoeken en naden kunnen verdikken. |
| Soms een mat, ondergeëxtrudeerd oppervlak. | De nozzle kan overtollig materiaal meeslepen. |
Een betrouwbare test verloopt met droog filament en de al gekozen temperatuur. Zoek eerst grof het juiste bereik en voer daarna, als die test beschikbaar is, een fijnere test uit. Kies de waarde op basis van gesloten oppervlakken, consistente lijnen én maatvoering. Een enkele cosmetische afwijking is geen reden om het hele profiel te ontregelen. Bewaar de uitkomst in een afzonderlijk filamentprofiel.
Stap 3: kalibreer Flow Dynamics/K
Bij versnellen en afremmen verandert de smeltdruk. Flow Dynamics of pressure advance (bij Bambu vaak K) compenseert die verandering. Te weinig compensatie kan verdikte hoeken en ophoping bij snelheidsovergangen geven; te veel kan hoeken schraal of ingesnoerd maken. Gebruik een patroon met duidelijke snelheidswisselingen en kies de waarde met de meest constante lijnen. Test dit ná Flow Ratio, want filament, temperatuur en extrusiesysteem beïnvloeden het resultaat. Verwar het niet met retraction, dat vooral travel zonder extrusie betreft.
| Te weinig compensatie | Te veel compensatie |
|---|---|
| Uitstekende of verdikte hoeken. | Schrale of ingesnoerde hoeken. |
| Materiaalophoping bij snelheidswissels. | Onderextrusie na scherpe richtingsveranderingen. |
| Een grovere zichtbare seam. | Start en stop reageren te agressief. |
Gebruik een patroon met duidelijke versnellingen en vertragingen en kies niet automatisch de hoogste of laagste K-waarde. De lijnen en hoeken moeten over het hele patroon constant blijven. Retraction is een andere ingreep: die gaat hoofdzakelijk over beweging zonder extrusie, ook al kunnen beide instellingen soms vergelijkbare zichtbare symptomen beïnvloeden.
Stap 4: bepaal MVS met veiligheidsmarge
MVS is de betrouwbare smeltcapaciteit van hotend, nozzle en filament in mm³/s. De benaderde volumetrische vraag is lijnbreedte × laaghoogte × printsnelheid. Een lijn van 0,48 mm breed en 0,20 mm hoog bij 200 mm/s vraagt ongeveer 19,2 mm³/s. Bij 0,45 × 0,16 × 200 is dat 14,4 mm³/s; bij 0,60 × 0,28 × 150 is het 25,2 mm³/s.
Begin ruim onder de verwachte limiet, verhoog stapsgewijs en kijk waar oppervlak, lijnbreedte of hechting verslechtert. Kies daaronder een veiligheidsmarge. Een betrouwbare profielwaarde van bijvoorbeeld 20 mm³/s voor eSUN PLA Basic op een P1S hoeft niet omhoog omdat de printer theoretisch sneller kan. Stabiliteit wint van een recordwaarde.
| Lijnbreedte | Laaghoogte | Printsnelheid | Volumetrische vraag |
|---|---|---|---|
| 0,45 mm | 0,16 mm | 200 mm/s | 14,4 mm³/s |
| 0,48 mm | 0,20 mm | 200 mm/s | 19,2 mm³/s |
| 0,60 mm | 0,28 mm | 150 mm/s | 25,2 mm³/s |
Een hogere laaghoogte of bredere lijn bereikt de flowlimiet dus al bij een lagere lineaire snelheid. Zoek de grens waar oppervlak, lijnbreedte of laaghechting achteruitgaat; neem voor normaal gebruik marge onder die grens. MVS is een limiet van de combinatie hotend, nozzle en filament, niet simpelweg de geadverteerde topsnelheid van de machine.
Stap 5: meet de juiste geometrie
Corrigeer maatvoering pas wanneer extrusie en eerste laag kloppen. Meet na afkoeling meerdere punten met een goede schuifmaat; één 20 mm-kubus zegt weinig over functionele passing. Gaten, pennen, sleuven en een echte lager- of boutpassing zijn nuttiger.
Meet meer dan één feature en meer dan één keer. Een nog warme print en materiaalkrimp beïnvloeden de afmeting. Bij een lagerhouder geeft een echte lagerpassing meer informatie dan een willekeurige kubus. Is alleen het gat te klein, corrigeer dan niet meteen de hele buitencontour; is alleen de eerste laag breder, zoek de oorzaak in die laag of gebruik gerichte elephant foot compensation.
| Gemeten afwijking | Gerichte eerste aanpak |
|---|---|
| Alle buitenmaten proportioneel fout | Controleer printer, mechanica en profiel; schaal alleen met goede reden. |
| Gaten te klein, buitenmaat goed | Hole compensation of CAD-tolerantie. |
| Buitencontour iets te groot of klein | Contour compensation na basiscontrole. |
| Alleen onderste lagen te breed | Eerste laag of elephant foot compensation. |
Stap 6: bridges en overhangs
Deze speciale situaties komen pas na basisflow en temperatuur. Een bridge vraagt een lijn die strak genoeg wordt gespannen: koeling, temperatuur, bridge speed en bridge flow werken samen. Meer koeling helpt vaak bij PLA of PETG, maar kan bij ABS/ASA de laaghechting schaden. Overhangs reageren op laaghoogte, koeling, minimum layer time en oriëntatie; langzamer is niet altijd beter als het materiaal daardoor langer warm blijft. Kalibreer voor de vormen die je echt print, niet voor een extreem testmodel dat nooit in je werk voorkomt.
Bridges
- Meer koeling helpt vaak bij PLA en PETG, maar kan bij ABS/ASA de laaghechting verminderen.
- Te heet materiaal zakt gemakkelijker door; te koud materiaal kan slecht hechten of zelfs breken.
- Een passende bridge speed spant de lijn zonder dat de extrusie achterblijft.
- Een lagere bridge flow kan helpen bij zwaar doorhangende lijnen, maar test dit gericht.
Overhangs
- Bij een kleinere laaghoogte steekt iedere nieuwe laag minder ver horizontaal uit.
- Langzamer printen is niet altijd beter: het materiaal kan lokaal langer warm blijven. Koeling en minimum layer time tellen mee.
- Een andere oriëntatie of ontwerpaanpassing helpt soms meer dan extreme slicerwaarden.
Een profiel dat jouw werk verbetert is het doel. Wie bijna nooit lange bridges print, hoeft het profiel niet te optimaliseren voor een brugtest van 100 mm.
Stap 7: valideer met een echte print
Kies een representatief model met rechte wanden, hoeken, een topvlak, gat of passing, korte bridge of overhang en zowel korte als lange segmenten. Beoordeel oppervlak, maatvoering, laaghechting, snelheid én herhaalbaarheid. Een profiel dat één keer prachtig en daarna wisselend print, is minder bruikbaar dan een conservatiever profiel dat twintig keer hetzelfde doet.
Voeg bij voorkeur ook een feature toe die jij vaak maakt, zoals een snap-fit, schroefgat of dunne wand. Beantwoord daarna afzonderlijk deze vragen:
| Onderdeel | Controle bij de echte print |
|---|---|
| Oppervlak | Zijn topvlak, wanden en seam acceptabel? |
| Maatvoering | Passen gaten, pennen en buitenmaten? |
| Sterkte | Breekt het onderdeel niet opvallend gemakkelijk langs de lagen? |
| Snelheid | Blijft de kwaliteit stabiel in snelle secties? |
| Herhaalbaarheid | Geeft een tweede print hetzelfde resultaat? |
Voor Bambu Lab P1S en Bambu Studio: kopieer het generieke of fabrikantprofiel met een duidelijke naam zoals eSUN PLA Basic - P1S - 0.4; droog het materiaal; kalibreer Flow Ratio en K; test MVS wanneer hoge snelheid of onderextrusie daar aanleiding toe geeft. Pas daarna processinstellingen zoals wanden, infill, seam, support en topvlak aan. Houd merk, variant, nozzle en eventueel kleur bij de profielnaam. Zie voor de afzonderlijke slicerknoppen ook Bambu Studio: iedere belangrijke instelling uitgelegd.
Welke waarde hoort in welk profiel?
| Parameter | Hoort primair bij |
|---|---|
| Nozzle- en bedtemperatuur | Filamentprofiel. |
| Flow Ratio | Filamentprofiel. |
| Flow Dynamics/K | Filament of opgeslagen kalibratiewaarde. |
| Maximum Volumetric Speed | Filamentprofiel. |
| Laaghoogte, wanden en infill | Process profile. |
| Support, seam en ironing | Process profile of modeldoel. |
| Printer- en nozzletype | Printer profile. |
Maak niet één 'magisch' profiel voor alle materialen of kleuren. Sla de kopie herkenbaar op, droog het filament, begin met standaardtemperatuur, kalibreer Flow Ratio en K en test MVS alleen wanneer snelheid of onderextrusie daar aanleiding toe geeft. Pas daarna processwaarden aan. Documenteer merk, materiaal, variant, nozzle en eventueel kleur zodat duidelijk blijft waarvoor de waarden golden.
Wanneer opnieuw kalibreren?
Een nieuwe rol van exact hetzelfde filament vraagt vaak alleen een visuele validatie. Bij een andere kleur of variant controleer je Flow Ratio/K als het gedrag afwijkt. Een nieuw merk of materiaal vraagt temperatuur, Flow Ratio, Flow Dynamics en MVS; een andere nozzlediameter vraagt ook processprofiel en maatvoering. Na grote firmware- of slicerwijziging print je eerst vergelijkend; na mechanische reparatie controleer je de printerbasis opnieuw.
| Verandering | Wat opnieuw controleren? |
|---|---|
| Nieuwe rol van exact hetzelfde filament | Visueel valideren; alleen herkalibreren bij verschil. |
| Andere kleur of variant | Flow Ratio en Flow Dynamics als het gedrag afwijkt. |
| Nieuw merk of materiaal | Temperatuur, Flow Ratio, Flow Dynamics en MVS. |
| Nieuwe nozzle met dezelfde diameter | Korte validatie; MVS bij ander hotend- of nozzlemateriaal. |
| Andere nozzlediameter | Temperatuurgedrag, flow/MVS, process profile en maatvoering. |
| Grote firmware- of slicerwijziging | Eerst een vergelijkingsprint; pas herkalibreren als het resultaat veranderde. |
| Mechanische reparatie | Printerbasis, maatvoering en echte validatie. |
Herkalibratie is vooral zinvol als topvlakken niet meer sluiten, hoeken dikker of schraler worden, snelle infill of wanden onderextrusie tonen, functionele passingen veranderen terwijl CAD gelijk bleef, of een nieuw materiaal duidelijk afwijkt van het generieke profiel.
Leg per test datum, filament, nozzle, temperatuur, Flow Ratio, K, MVS en resultaat vast. Klaar is het profiel wanneer het doel betrouwbaar wordt gehaald, niet wanneer elke parameter op drie decimalen lijkt geoptimaliseerd. Voor actuele knoppen en procedures raadpleeg je de Bambu Lab Flow Rate-gids en de documentatie van jouw printer.
Quick reference en kalibratielog
| Stap | Doel | Stopcriterium |
|---|---|---|
| 0. Baseline | Stabiele printer en materiaal. | Geen duidelijke hardware- of vochtfout. |
| 1. Temperatuur | Balans tussen hechting, oppervlak en overhangs. | Eén bruikbaar temperatuurgebied gekozen. |
| 2. Flow Ratio | Juiste materiaalhoeveelheid. | Topvlak en wanden sluiten zonder opstuwing. |
| 3. Flow Dynamics | Constante extrusie bij snelheidswissels. | Strakke hoeken zonder schraalheid. |
| 4. MVS | Betrouwbare maximale flow. | Marge onder de zichtbare kwaliteitsgrens. |
| 5. Maatvoering | Gerichte afmetingen en passing. | Testfeatures voldoen aan de toepassing. |
| 6. Bridges en overhangs | Speciale geometrie. | Voldoende kwaliteit voor echte modellen. |
| 7. Validatie | Alles samen testen. | Herhaalbaar representatief resultaat. |
Een eenvoudig log bevat per regel datum, filament, nozzle, temperatuur in °C, Flow Ratio, K, MVS en opmerking. Vul voor iedere test een nieuwe regel in. Daarmee kun je later nog achterhalen waarom een profiel zo is ingesteld. Kalibreren is klaar wanneer het profiel het doel betrouwbaar haalt, niet wanneer iedere parameter tot drie decimalen is 'geoptimaliseerd'.
Bronnen en verder lezen
Interfaces en knopnamen kunnen na updates veranderen. Controleer printerspecifieke procedures in de actuele fabrikant- en slicerdocumentatie. De bron-PDF noemt Bambu Lab Flow Rate Calibration, Bambu Lab Community/Bambu Studio-documentatie over Flow Dynamics en filamentkalibratie, en de Prusa Knowledge Base over printkwaliteit. De technische volgorde blijft: baseline → temperatuur → Flow Ratio → Flow Dynamics → MVS → maatvoering → bridges/overhangs → echte validatie.