
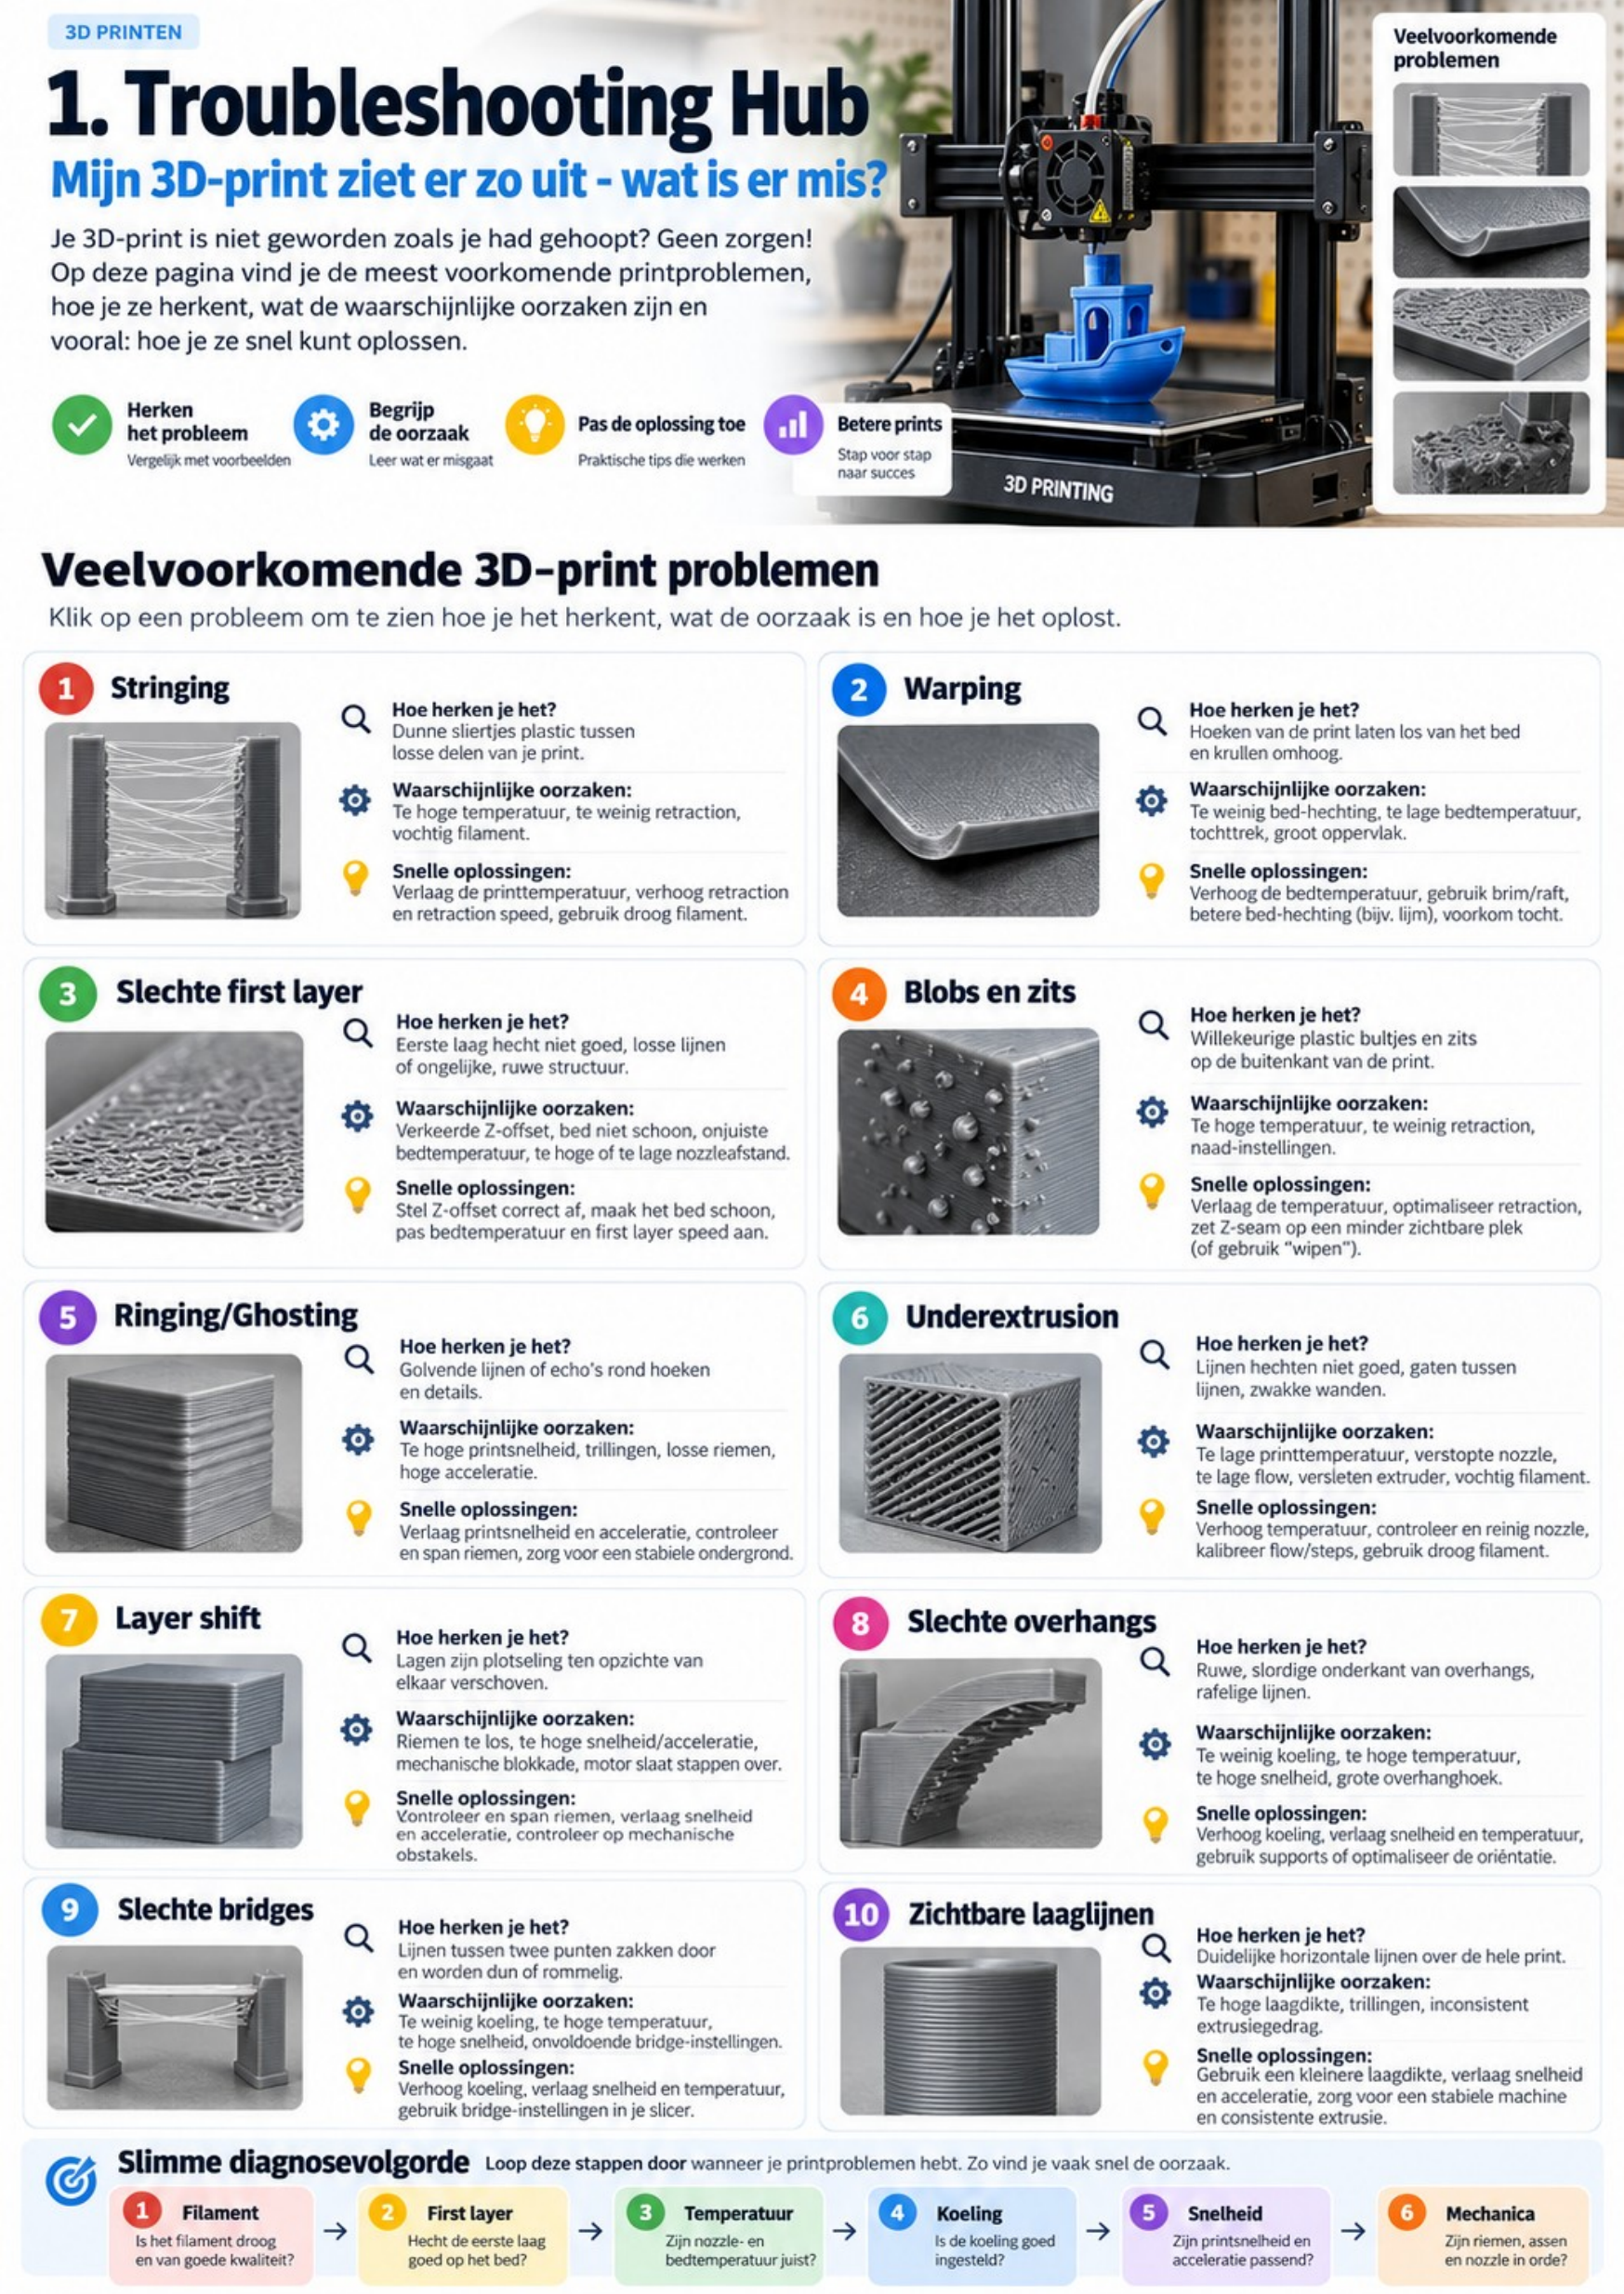
Lijkt je FDM/FFF-print op een wirwar van draden, trekken hoeken los of verschuift een laag ineens? Begin bij het zichtbare symptoom en test één hypothese tegelijk. Vijf slicerinstellingen tegelijk veranderen maakt de oorzaak onzichtbaar. Deze hub helpt je van observatie naar een gerichte eerste actie.
Diagnoseer in een vaste volgorde
Controleer eerst of het juiste filamentprofiel is gekozen, de rol vrij afloopt en het materiaal droog is. Kijk daarna naar de eerste laag: schone en juiste build plate, gelijkmatige hechting, geen vet of stof. Controleer vervolgens nozzle- en bedtemperatuur, koeling en enclosure. Pas daarna beoordeel je flow, nozzle, extruder, snelheid en acceleratie. Inspecteer mechanica – riemen, poelies, assen en obstructies – voordat je retraction, seam, support of maatcompensatie finetunet.
De snelste manier om een printer slechter te laten printen is meerdere instellingen tegelijk veranderen. Dan weet je niet welke wijziging hielp en kun je een probleem met een tweede probleem maskeren. Behandel de print als een technische storing: observeer het symptoom, formuleer één hypothese, verander één variabele en test opnieuw.
- Filament: klopt het materiaalprofiel, is het filament droog en loopt de spoel vrij?
- Eerste laag: is de plaat schoon en correct geplaatst en hecht de laag overal gelijkmatig?
- Temperatuur: passen nozzle- en bedtemperatuur bij materiaal, snelheid en fabrikant?
- Koeling: draait de part-cooling fan zoals bedoeld en is de enclosure geschikt?
- Extrusie: zijn Flow Ratio, nozzle en extruder vrij van duidelijke afwijkingen?
- Snelheid en acceleratie: treedt het probleem alleen op bij snelle segmenten of richtingswisselingen?
- Mechanica: zijn riemen, poelies, assen, ventilatoren, hotend en build plate fysiek in orde?
- Slicerstrategie: pas nu retraction, seam, bridges, supports of compensatie aan.
Gebruik een klein testmodel dat het symptoom reproduceert: twee torentjes voor stringing, een vlakke plaat voor de eerste laag, een passingtest voor maatvoering. Noteer filament, droogstatus, nozzle, laaghoogte, temperatuur, Flow Ratio, Flow Dynamics/K en MVS. Een testlog met datum, één wijziging, resultaat en foto voorkomt dat een werkend profiel later onbegrijpelijk wordt.
Een volledige Benchy van een uur is voor veel diagnoses niet nodig. Voor maatvoering kun je een kalibratieblok met gaten en pennen gebruiken. Bepaal ook wanneer je stopt: de perfecte print bestaat niet in absolute zin. Meer snelheid, een gladder oppervlak, maximale sterkte, weinig materiaal en korte printtijd zijn onderling vaak afwegingen. Een functionele beugel mag laaglijnen tonen; een displaymodel mag trager en mooier zijn.
Eerste laag, bedhechting en warping
Losse ronde lijnen met weinig contact wijzen vaak op een te hoge effectieve nozzleafstand of een verkeerd plaattype. Ribbels en opgestuwd materiaal kunnen op te weinig afstand of te hoge flow wijzen. Begint één hoek los te komen, reinig de plaat, controleer lokale tocht en test pas daarna een brim. Hecht de print aanvankelijk wel maar laat hij later los, kijk naar krimp, bedtemperatuur en materiaalstrategie.
De eerste laag is het fundament van de hele print. Meer infill of een andere seam redt een laag die niet egaal hecht niet. Automatische bedcompensatie kan vet, stof, een verkeerde plaattype-instelling of een beschadigd oppervlak niet wegkalibreren.
| Symptoom | Waarschijnlijke oorzaak | Eerste actie |
|---|---|---|
| Losse ronde lijnen, weinig contact | Effectieve nozzleafstand te groot of verkeerde plaatinstelling. | Plaat reinigen, plaattype controleren en de eerste laag opnieuw beoordelen. |
| Ribbels en opgestuwd materiaal | Nozzle effectief te dicht op het bed of te veel flow. | Plaat, nozzle en gedrag van de eerste laag controleren; alleen corrigeren als dit structureel is. |
| Eén hoek komt los | Vervuiling, lokale tocht of thermische krimp. | Plaat grondig reinigen, tocht vermijden en zo nodig een brim testen. |
| Print hecht eerst, maar laat later los | Materiaalkrimp of te lage bedtemperatuur. | Bedtemperatuur en materiaalstrategie controleren. |
Warping is krimpspanning tijdens afkoelen. Bij PLA zijn plaatreiniging, eerste laag en tocht meestal de eerste controles; bij PETG tellen grote oppervlakken en koeling mee. ABS/ASA vragen vaker een stabiele warme enclosure. Bij grote platte modellen kunnen afgeronde hoeken, mouse ears, brim of een andere oriëntatie meer helpen dan extra lijm. Lijm kan op sommige platen juist als lossingslaag dienen; volg de richtlijn voor jouw plaat en materiaal.
Kunststof wordt heet neergelegd en trekt bij afkoelen samen. Bij een groot onderdeel kan die spanning hoeken van de plaat trekken of zelfs lagen vervormen. PETG hecht meestal sterk; warping wijst daar vaker op groot oppervlak, tocht of sterke koeling. ABS en ASA krimpen meer en profiteren daarom van een stabiele omgevingstemperatuur in een enclosure. Bij PLA zijn extreme bedtemperaturen zelden de beste eerste ingreep. Extra lijm is niet universeel: op sommige platen werkt lijm juist als lossingslaag.
Stringing, blobs en naden
Stringing ontstaat wanneer materiaal tijdens travel-bewegingen uit de nozzle lekt. Droog eerst het filament volgens de materiaalrichtlijn en test of de nozzletemperatuur passend is. Pas daarna retraction, wipe of travel aan. PETG en TPU stringen van nature makkelijker dan PLA; extreem veel retraction is vooral bij direct drive geen veilige standaardoplossing.
| Controle | Waarom | Wat je doet |
|---|---|---|
| Vochtig filament | Vocht maakt extrusie instabiel en kan oozing versterken. | Droog volgens de materiaalrichtlijn. |
| Nozzletemperatuur | Te heet materiaal vloeit gemakkelijker uit de nozzle. | Test in kleine stappen lager zonder laaghechting te verliezen. |
| Travel en retraction | Lange open travels maken draden zichtbaarder. | Stel retraction pas af na vocht en temperatuur. |
| Filamenttype | PETG en TPU stringen makkelijker dan PLA. | Accepteer realistische grenzen en optimaliseer per materiaal. |
Veel retraction toevoegen is een veelgemaakte eerste reflex. Bij een direct-drive extruder kan te veel terugtrekken de print juist onrustiger maken.
Een blob of zit op een vaste verticale lijn is vaak een seam-effect. Vergelijk de plek met de seam in de slicerpreview. Controleer Flow Ratio en Flow Dynamics/pressure advance vóór je exotische wipe- of coastingstrategieën toevoegt. Willekeurige bultjes kunnen ook door vocht, oozing of materiaal aan de nozzle ontstaan. Bij multicolorprints komen purge en nozzle-reiniging erbij.
Een klein uitsteeksel kan precies op het start- of stoppunt van een perimeter liggen. Valt het patroon samen met de seam in de slicer, dan is het geen willekeurige extrusiefout. Een blob op dezelfde geometrische plek kan ook door de toolpath of een korte vertraging ontstaan. Controleer bij veel travels of multicolorprints of purge, retract en nozzle-reiniging consistent gebeuren.
Onder- en overextrusie
Gaten tussen lijnen, dunne wanden of matte, onderbroken banen wijzen op onderextrusie. Mogelijke oorzaken zijn een te lage temperatuur, te hoge volumetrische vraag, een gedeeltelijk verstopte nozzle, extruderslip, nat filament of een te lage Flow Ratio. Opgestuwde topvlakken, te dikke wanden en slechte passing passen bij overextrusie; controleer flow en filamentprofiel. Wisselt het probleem, onderzoek spoelweerstand, partial clogs en hitteproblemen.
| Probleem | Kenmerken | Mogelijke oorzaken |
|---|---|---|
| Onderextrusie | Gaten tussen lijnen, dunne wanden, zwakke infill en matte of onderbroken banen. | Te lage temperatuur, te hoge volumetrische vraag, verstopte nozzle, extruderslip, nat materiaal of te lage Flow Ratio. |
| Overextrusie | Opgestuwd topvlak, dikke wanden, slechte passing en ruwe hoeken. | Te hoge Flow Ratio, fout filamentprofiel of niet-passende pressure advance. |
| Wisselende extrusie | Afwisselend gaten en verdikkingen. | Spoelweerstand, gedeeltelijke verstopping, hitteprobleem, wisselende filamentdiameter of vocht. |
MVS is niet hetzelfde als Flow Ratio. De hotend moet voldoende kunststof per seconde smelten. Print een model langzaam goed maar op hoge snelheid met gaten of matte banen, test dan eerst de Maximum Volumetric Speed van het filamentprofiel. Verhoog Flow Ratio niet om een flowcapaciteitsprobleem te maskeren. De kalibratiegids geeft een veilige volgorde.
De belasting is volumetrische flow in mm³/s, niet alleen de lineaire snelheid in mm/s. Zodra de combinatie van materiaal en hotend de gevraagde hoeveelheid niet meer tijdig kan smelten, daalt de werkelijke extrusie en worden oppervlakken zwak of mat. Een hogere Flow Ratio kan die fysieke smeltlimiet niet oplossen.
Ringing, VFA en layer shifts
Ringing of ghosting zijn herhalende echo's na scherpe hoeken. Controleer losse riemen, poelies, frame en lagers, en beoordeel acceleratie; input shaping kan een mechanisch defect niet repareren. VFA zijn fijnere verticale patronen die niet per se na een hoek ontstaan en soms sterk veranderen met bewegingssnelheid.
De printer en het frame hebben massa en elasticiteit. Hoge acceleratie kan mechanische resonanties opwekken, waardoor na een scherpe richtingsverandering echo's verschijnen. Vertical Fine Artifacts (VFA) hangen vaker samen met bewegingsfrequentie en motor-/rieminteractie. Een kleine snelheidswijziging kan VFA soms sterker beïnvloeden dan lagere acceleratie; VFA volgen niet noodzakelijk een hoek.
Een abrupte X/Y-verschuiving is een layer shift: kijk naar een verschoven build plate, obstructie van toolhead of kabels, riemen en poelies, vreemde geluiden en een omhooggekruld deel dat de nozzle raakt. Snelheid of acceleratie verlagen is een test, geen vervanging voor het oplossen van een fysieke oorzaak.
Een layer shift is een gemiste of foutieve beweging, geen gewone cosmetische instelling. Controleer of de build plate kan schuiven, of riemen correct gespannen en poelies vastzitten, en of kabels of de toolhead ergens tegenaan lopen. Een omhooggekrulde print kan de nozzle raken en de beweging verstoren. Bij CoreXY hoort de volledige bewegingsroute van de toolhead bij de inspectie.
Bridges, overhangs, supports en laaghechting
Een bridge hangt tussen twee steunpunten en vraagt passende koeling, temperatuur, bridge-flow en snelheid. Een overhang rust deels op de vorige laag; laaghoogte, lijnbreedte, koeling, temperatuur en oriëntatie werken samen. Bij support maakt een grote Z-gap verwijderen makkelijk maar de onderzijde grof; een te kleine gap kan vastlassen. Een dichte interface kan helpen. Soms is het beter het model anders te oriënteren, te splitsen of de geometrie te voorzien van chamfers rond 45 graden.
Bridges
De eerste bridge-lijnen hebben letterlijk lucht onder zich. Ze moeten strak van het ene steunpunt naar het andere worden gespannen zonder te breken. Daarvoor zijn voldoende koeling, beheerste temperatuur, passende bridge flow en een geschikte snelheid nodig.
Overhangs
Bij een overhang rust slechts een deel van iedere nieuwe lijn op de vorige laag. Naarmate de hoek groter wordt, neemt de ondersteuning af. Laaghoogte, lijnbreedte, koeling, temperatuur en modeloriëntatie bepalen samen de grens.
Supports en ontwerp
- Een grote Z-afstand maakt support eenvoudig te verwijderen, maar geeft een grove of doorgezakte onderzijde.
- Een kleine Z-afstand geeft betere ondersteuning, maar support kan aan het model vastlassen.
- Een dichte support interface kan de onderzijde verbeteren zonder alle support massief te maken.
- Een andere oriëntatie kan support overbodig maken en tegelijk de sterkte vergroten.
Als een model alleen met enorme hoeveelheden support printbaar is, onderzoek dan het ontwerp zelf. Chamfers van ongeveer 45 graden, delen opsplitsen en doordachte afrondingen kunnen beter werken dan slicercompensaties.
Slechte laaghechting kan komen door lage temperatuur, te veel koeling, hoge snelheid of te grote laaghoogte. Voor functionele delen is oriëntatie vaak belangrijker dan enkele procenten extra infill. Lees ook waarom een 3D-print sterk of zwak is.
FDM-printen zijn anisotroop: sterkte binnen een laag en sterkte tussen lagen zijn niet gelijk. Een te lage nozzletemperatuur, te veel koeling of te hoge snelheid verminderen de interlayer bonding. Verander bij een functioneel onderdeel eerst de oriëntatie ten opzichte van de belasting voordat je alleen de infill verhoogt.
Banden, maatfouten, vocht en nozzle
Niet elke horizontale band is een mechanisch Z-probleem. Zoek of de afstand periodiek is en op andere modellen terugkomt; temperatuur, filament, snelheidsovergangen en geometrie kunnen ook banden veroorzaken. Corrigeer maatfouten gericht: alleen te brede eerste lagen vragen een first-layer-aanpak of elephant foot compensation; te kleine gaten vragen hole compensation of CAD-tolerantie; buitencontouren vragen een contourcorrectie pas na kalibratie. Schaal niet het hele model als alleen één soort feature afwijkt.
| Maatfout | Gebruik liever | Niet als eerste keuze |
|---|---|---|
| Alleen de eerste lagen zijn te breed. | Eerste-laag-aanpak of elephant foot compensation. | Het complete model schalen. |
| Gaten zijn consequent te klein. | Hole compensation of een CAD-tolerantie. | De flow van het hele model verlagen. |
| Buitencontour is fout. | Contour compensation ná basiskalibratie. | Een willekeurige XY-schaalfactor. |
| Passing verschilt per materiaal. | Profiel en materiaalkrimp beoordelen. | Eén correctie voor alle filamenten. |
Een te klein gat is een ander probleem dan een volledige kubus die in X en Y proportioneel te groot is. Meet het type geometriefout voordat je compenseert.
Vochtig filament kan knetteren, bellen, stringing, ruw oppervlak en wisselende extrusie geven. PA/nylon en TPU zijn gevoelig; PETG kan merkbaar achteruitgaan. Een gedeeltelijk verstopte of versleten nozzle kan nog wel extruderen, maar inconsistent. Als hetzelfde G-codebestand ineens slecht print na een nieuwe rol, onderzoek filament en materiaalprofiel vóór je de printer demonteert.
Opgenomen vocht kan tijdens het smelten verdampen en de materiaalstroom verstoren. PLA is meestal toleranter dan PA/nylon of TPU, maar niet immuun. Een gedeeltelijke nozzleverstopping is verraderlijk omdat de printer nog wel materiaal doorlaat. Afhankelijk van printer en hotend kan een cold pull of nozzle-inspectie helpen. Abrasieve filamenten kunnen de nozzle bovendien slijten.
Een generiek materiaalprofiel is een startpunt, geen natuurwet. Zelfs kleuren van hetzelfde merk kunnen door pigmenten anders vloeien. Matte PLA, silk PLA, PETG-HF en vezelgevulde varianten kunnen andere Flow Ratio, temperatuur en MVS vragen.
P1S en Bambu Studio: snelle diagnosekaart
Bij een Bambu Lab P1S zijn veel machinefuncties al geautomatiseerd. Kalibreer vooral de materiaalafhankelijke waarden en bewaar een goed werkend profiel als kopie. Gebruik niet zomaar E-steps of firmwareachtige ingrepen voor een gewone kwaliteitsafwijking.
| Probleem | Eerste P1S/Bambu-controle | Daarna |
|---|---|---|
| Stringing | Filament drogen; materiaal en nozzletemperatuur controleren. | Alleen dan retraction en travel finetunen. |
| Ruw topvlak | Flow Ratio controleren. | Topvlak-snelheid, lijnbreedte en eventueel ironing beoordelen. |
| Uitstekende hoeken of seam | Flow Dynamics/K controleren. | Seampositie, scarf seam of wipe beoordelen. |
| Onderextrusie bij snelle infill | MVS controleren. | Temperatuur, nozzle en materiaalcapaciteit beoordelen. |
| Gaten met afwijkende maat | Gerichte hole compensation. | CAD-tolerantie met functionele test valideren. |
| Wisselend gedrag per rol | Eigen profiel per materiaal of variant. | Kalibratiewaarden documenteren. |
Jaag niet meteen E-steps of firmwareachtige motorkalibratie na bij een normale P1S. Gebruik Flow Ratio niet om een te hoge MVS te compenseren. Verhoog retraction niet extreem voordat droogte en temperatuur zijn gecontroleerd. Verlaag ook niet alle snelheden als alleen één type segment slecht print en overschrijf geen bestaand goed profiel: maak een kopie voor experimenten.
| Je ziet | Controleer eerst | Daarna |
|---|---|---|
| Sliertjes tussen delen | Droogte en temperatuur | Retraction en travel. |
| Hoeken van bed omhoog | Plaat, eerste laag, tocht | Bedtemperatuur, brim, enclosure. |
| Gaten tussen lijnen | Nozzle, temperatuur, MVS | Flow Ratio. |
| Bultjes op vaste lijn | Seam en Flow Dynamics/K | Wipe of scarf seam. |
| Echo na scherpe hoek | Mechanica en acceleratie | Input shaping en snelheid. |
| Abrupte X/Y-verschuiving | Obstructie, riemen, plaat | Snelheid/acceleratie als test. |
| Doorhangende bridge | Koeling en temperatuur | Bridge speed/flow. |
| Ruwe overhang | Koeling, temperatuur, oriëntatie | Overhang-snelheid of support. |
| Gaten te klein | Maatvoering apart meten | Hole compensation of CAD. |
| Alleen hoge snelheid geeft problemen | MVS en hotendcapaciteit | Temperatuur en snelheid. |
Stop zodra de print het doel betrouwbaar haalt. Een functionele beugel mag zichtbare laaglijnen hebben; een displaymodel mag langer duren. Voor printerspecifieke servicehandelingen blijven de Prusa-troubleshootingdocumentatie en de Bambu Lab Flow Rate-gids nuttige referenties.
Bronverwijzingen en conclusie
Voor printerspecifieke procedures blijft de fabrikantdocumentatie leidend. De bron-PDF verwijst ook naar de Prusa-uitleg over layer shifting naast de algemene troubleshooting en de Bambu Flow Rate Calibration. Goede troubleshooting is vooral een volgordeprobleem: observeer, controleer eerst de basis, test gericht en verander één variabele tegelijk. Zo voorkom je dat een slicerprofiel een verzameling compensaties wordt.