
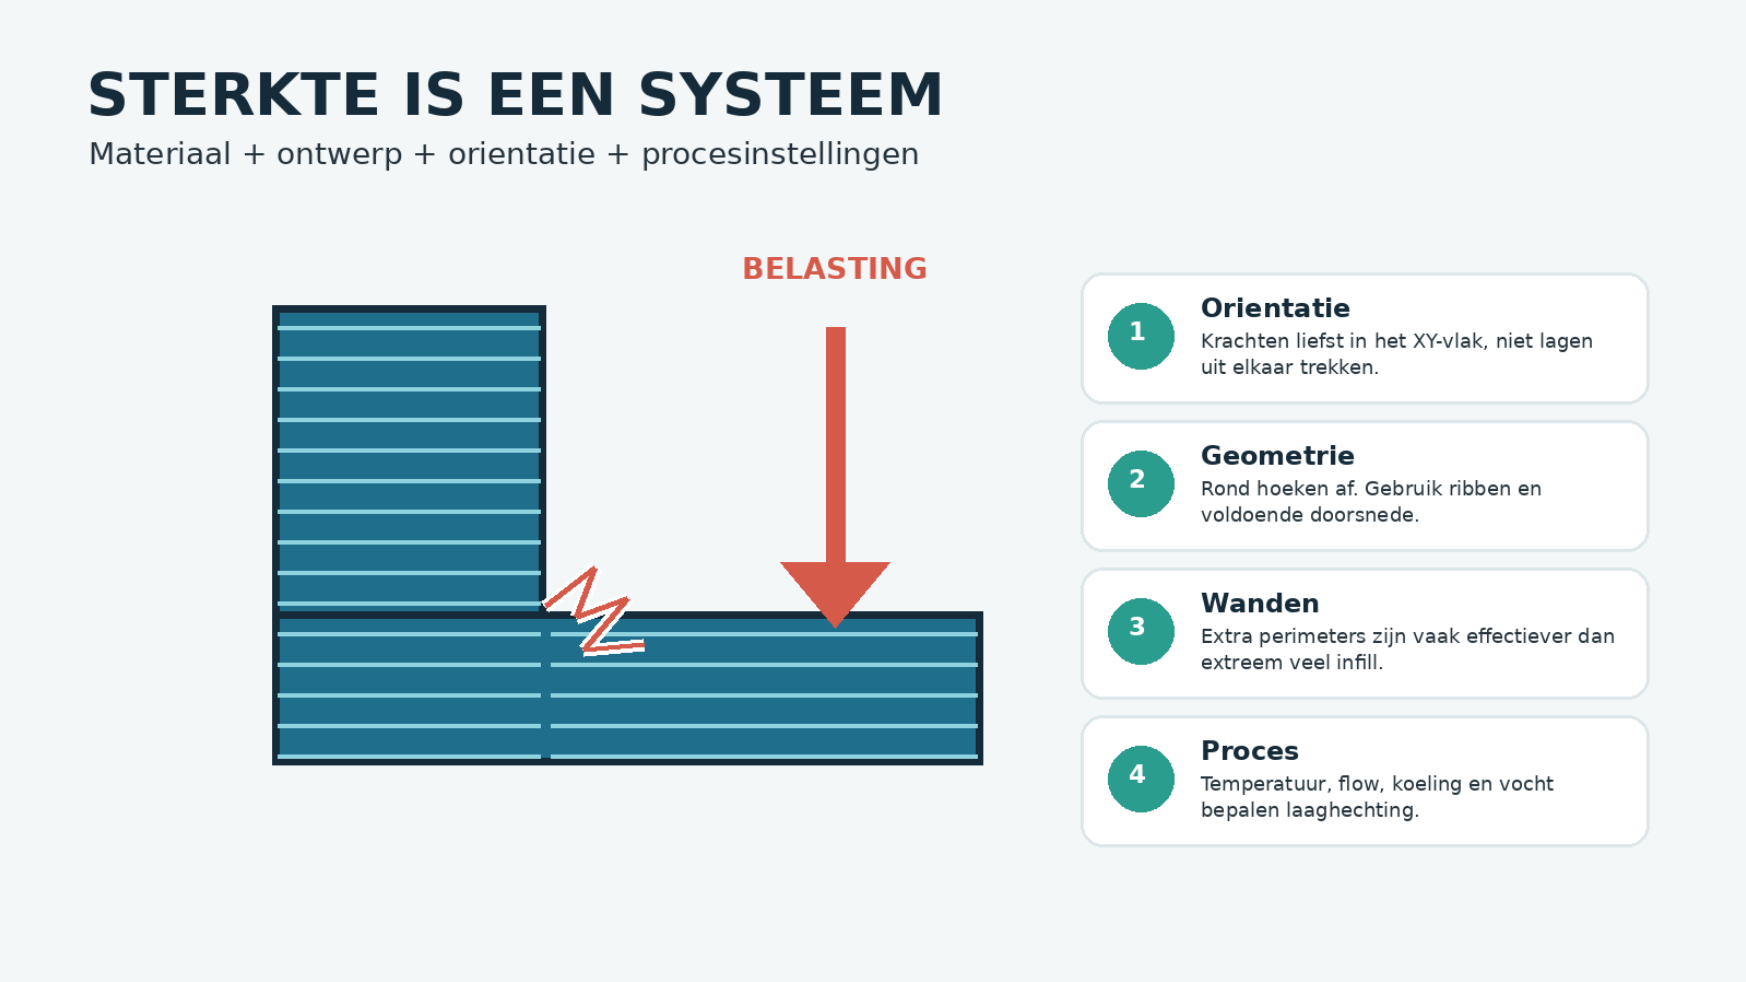
Een functioneel FDM/FFF-onderdeel wordt niet sterk door één infill-schuifregelaar. De belasting, printoriëntatie, geometrie, wanden, laaghechting en materiaal bepalen samen waar het breekt. Een slecht georiënteerde beugel met 100% infill kan nog steeds precies langs de lagen scheuren.
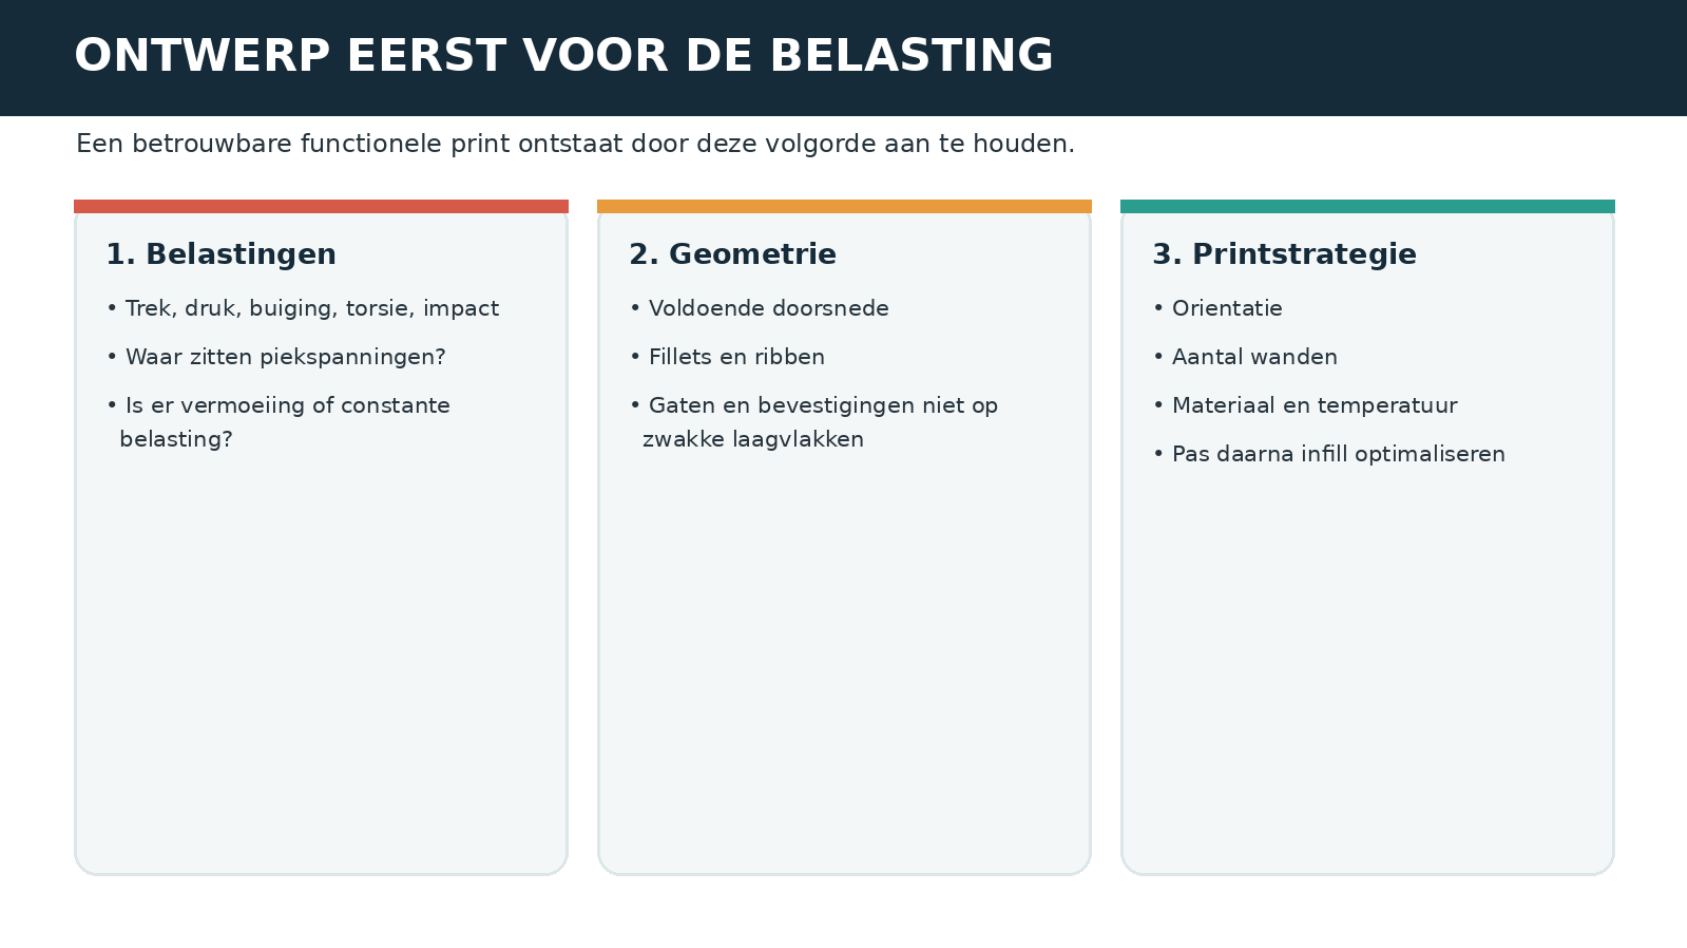
Honderd procent infill levert bovendien meer gewicht, printtijd en interne spanning op. Denk eerst als constructeur: welke kracht werkt waar, in welke richting en hoe vaak? Pas daarna kies je materiaal en slicerinstellingen. De volgorde is belasting en geometrie eerst, optimalisatie van het printproces daarna.
Begin bij de belasting
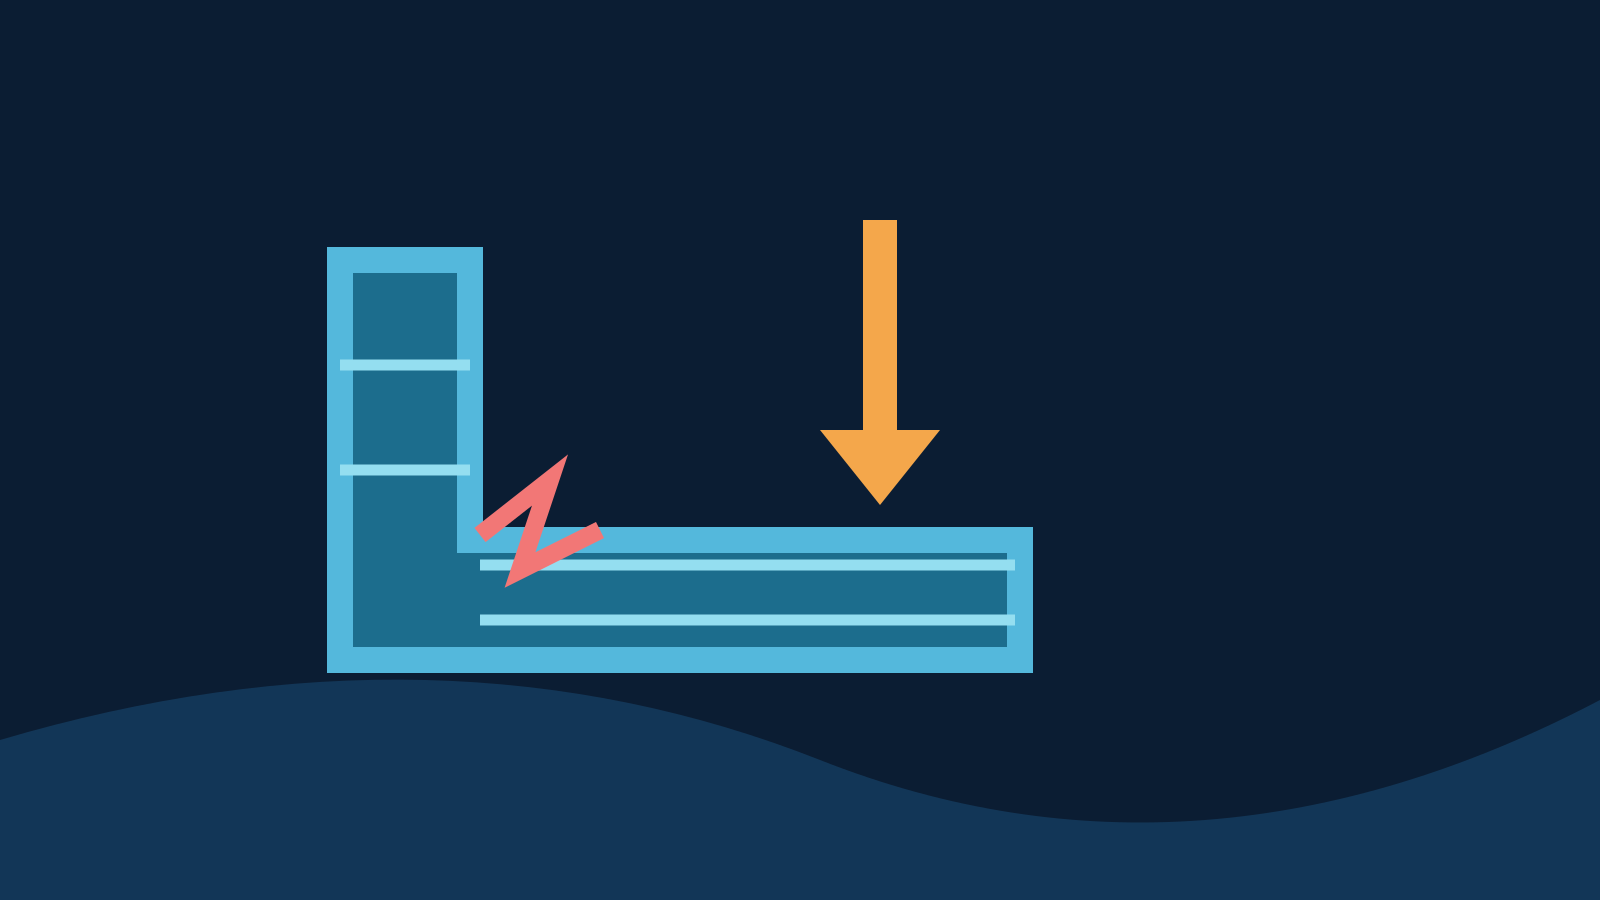
Vraag eerst welke kracht waar aangrijpt, in welke richting en hoe vaak. Trek probeert het deel uit elkaar te halen; druk duwt het samen; buiging combineert trek en druk; afschuiving laat doorsneden langs elkaar bewegen; torsie verdraait; impact levert een korte piek. Vermoeiing ontstaat door herhaling, kruip door langdurige constante belasting. Een haak, clip, plankdrager en afstandsbus hebben dus andere faalmechanismen.
| Belasting | Wat gebeurt er? | Voorbeeld |
|---|---|---|
| Trek | Het deel wordt uit elkaar getrokken. | Trekstang of gespannen haak. |
| Druk | Het deel wordt samengedrukt. | Voet of afstandsbus. |
| Buiging | Eén zijde staat op trek, de andere op druk. | Plankdrager, arm of clip. |
| Afschuiving | Lagen of doorsneden willen langs elkaar schuiven. | Pen, boutgat of montageoor. |
| Torsie | Verdraaiing rond de lengteas. | Knop, koppeling of asadapter. |
| Impact | Korte, hoge piekbelasting. | Bumper of beschermkap. |
| Vermoeiing | Veel herhaalde belastingscycli. | Klikveer, scharnier of trillende beugel. |
| Kruip | Langdurige constante belasting. | Klem die maanden opgespannen blijft. |
Oriëntatie en laaglijnen
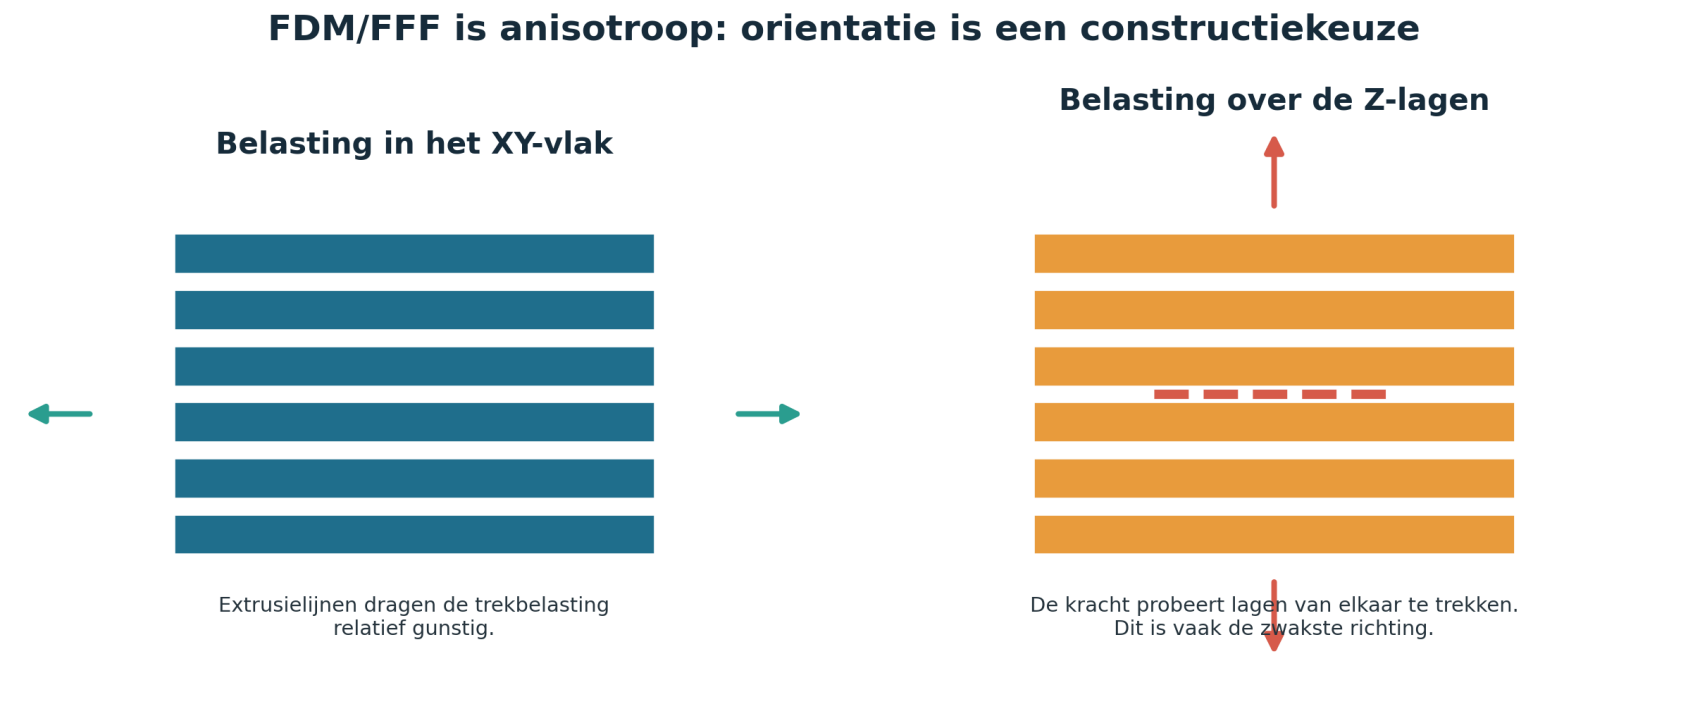
FDM is anisotroop: een extrusielijn binnen een laag is doorgaans sterker dan de verbinding tussen lagen in Z-richting. Temperatuur, contactoppervlak, koeling, flow en vocht beïnvloeden die verbinding. Leg kritieke trekbelasting waar mogelijk in het XY-vlak in plaats van lagen uit elkaar te trekken. Een test uit de bron noemt voor PLA circa 63 MPa horizontaal tegenover 31 MPa verticaal; dat is een illustratie van oriëntatie-effect, geen universele materiaalwaarde.
Binnen een laag zijn lijnen continu. Tussen lagen moet de hete kunststof versmelten met materiaal dat al eerder is neergelegd. De bron verwijst voor de genoemde getallen naar een test van CNC Kitchen. Zo'n proef is geen materiaaldatasheet voor elk PLA, maar maakt de orde van grootte van het oriëntatie-effect duidelijk.
Kies oriëntatie op basis van het werkelijke krachtpad, niet alleen op de minste supports. Soms helpt schuin printen, opsplitsen of een verbinding anders ontwerpen. Een hoek van 45 graden is geen universele truc: je krijgt vaak extra support en nieuwe zwakke richtingen.
Bij een beugel wil je grote trekspanningen zo veel mogelijk binnen de lagen laten lopen. Schuin printen kan de zwakste richting verbeteren, maar ook oppervlak en supports verslechteren. Als één oriëntatie voor een complex onderdeel ongunstig blijft, kan opsplitsen in twee beter georiënteerde delen met een doordachte verbinding de betere constructieve oplossing zijn.
Ontwerp de krachtweg
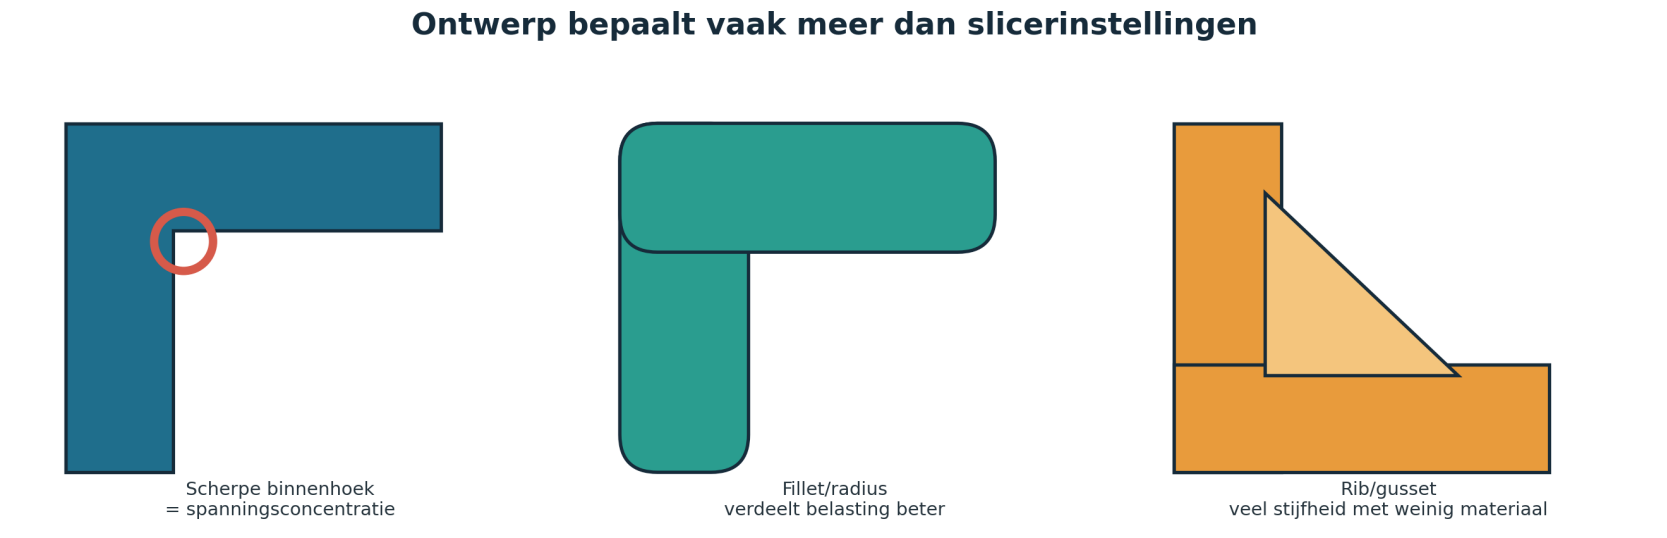
Scherpe binnenhoeken, plotselinge diktewissels en gaten vlak bij een rand concentreren spanning. Rond zwaar belaste hoeken af, voeg driehoekige ribben toe bij een arm of beugel, houd voldoende materiaal rondom boutgaten en maak kritieke doorsneden lokaal groter. Ontwerp wanddiktes waar nuttig passend bij realistische lijnbreedtes. Splits complexe delen als elke helft daardoor gunstiger geprint kan worden.
Praktische ontwerpregels
- Gebruik fillets aan zwaar belaste binnenhoeken; een kleine radius kan een lokale spanningspiek verminderen.
- Vergroot de doorsnede daar waar het buigend moment hoog is in plaats van het hele onderdeel massief te maken.
- Zet driehoekige ribben of gussets tussen basis en wand of arm.
- Plaats boutgaten niet zo dicht bij een rand dat slechts enkele extrusielijnen materiaal overblijven.
- Ontwerp wanddiktes als veelvoud van een realistische lijnbreedte als uniforme wanden en maatvoering belangrijk zijn.
- Splits een complex onderdeel wanneer beide helften dan beter georiënteerd kunnen worden.
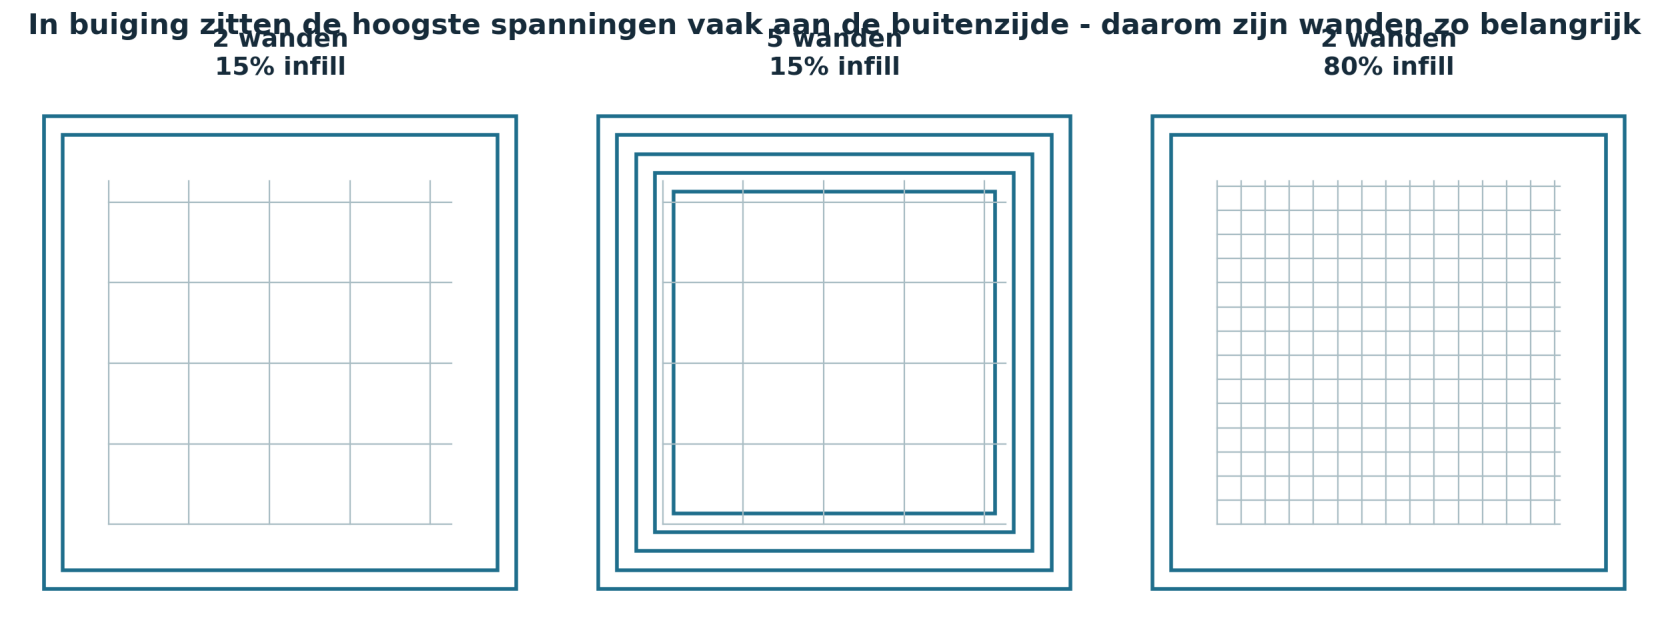
Vooral bij buiging is materiaal aan de buitenzijde van een doorsnede effectief. Verhoog daarom vaak eerst het aantal wanden/perimeters. Vier tot zes wanden met matige infill kan een startpunt voor functionele prints zijn, maar nozzle, formaat en belasting bepalen het echte antwoord. Infill ondersteunt topvlakken en verbindt wanden; lokale modifiers zijn nuttiger dan overal 100% infill wanneer alleen een boutgat extra ondersteuning vraagt. Gyroid en cubic spreiden belasting in meerdere richtingen; rectilinear kan efficiënt zijn bij een duidelijke hoofdrichting. Lightning is vooral lichtgewicht topvlakondersteuning.
De buitenwanden vormen de huid en nemen bij veel belastinggevallen een groot deel van de spanning op. De Prusa-bron adviseert daarom eerst meer perimeters voor sterkere delen. Infill is niet nutteloos: het ondersteunt topvlakken, koppelt buitenwanden, voegt massa toe en kan druk- of afschuifkracht opnemen. Het patroon verandert de interne krachtrichting. Boven een bepaald infillpercentage neemt de sterktewinst vaak veel minder snel toe dan printtijd en materiaalverbruik. Als alleen een montagepunt extra massief moet zijn, gebruik dan een lokale modifier.
Proces en laaghechting
Te lage nozzletemperatuur, onderextrusie, te hoge snelheid ten opzichte van de maximale volumetrische flow, overmatige koeling en nat filament kunnen de laaghechting verzwakken. Tocht of een ongeschikte chamber vergroot warping en interne spanning. Meer temperatuur is niet automatisch beter: te heet printen schaadt detail en overhangs. Optimaliseer binnen het venster van het concrete filament.
| Factor | Wat gaat er mis? | Mogelijk gevolg |
|---|---|---|
| Nozzletemperatuur | Het materiaal versmelt onvoldoende. | Zwakke Z-binding en mat of ruw oppervlak. |
| Flow | Onderextrusie of onjuiste Flow Ratio. | Minder contact tussen lijnen en lagen. |
| Koeling | Te veel koeling bij technisch materiaal. | De laag koelt voordat goede binding ontstaat. |
| Snelheid/MVS | De hotend kan het gevraagde volume niet smelten. | Onderextrusie bij hoge flow. |
| Vocht | Water verdampt tijdens extrusie. | Bellen, inconsistente flow en oppervlaktedefecten. |
| Chamber/tocht | Een grote temperatuurgradiënt. | Warping en interne spanning. |
Een grotere nozzle en bredere lijnen kunnen dikke wanden sneller opbouwen, met minder fijne XY-details. Dunne lagen zijn niet automatisch sterker: laaghoogte verandert interfaces, bead-geometrie en thermische geschiedenis. Top- en bottom-shells zijn bij platte delen ook dragende huiden, niet alleen cosmetiek.
Een grotere nozzle kan met minder perimeters een dikke wand leggen en de printtijd van functionele delen verlagen, maar kleine XY-details worden grover. Dunne lagen betekenen méér laaginterfaces; dikkere lagen betekenen een andere bead-geometrie. Kies laaghoogte op geometrie, betrouwbaarheid, tijd en testresultaat, niet op de vuistregel 'lager is altijd sterker'. Bij een plat paneel gedraagt een huid van slechts één of twee top- en bottom-lagen zich wezenlijk anders dan een stevige skin die buiging en lokale druk opneemt.
Materiaal, verbindingen en tijd
Stijfheid, taaiheid en sterkte zijn verschillend. PLA kan stijf zijn; PETG of PA kan meer impact opvangen. CF-vulling verhoogt vaak stijfheid en maatvastheid maar kan brosheid of zwakke Z-hechting vergroten. Kies op warmte, impact, kruip, UV, slijtage, flexibiliteit en chemicaliën. Zie ook de materiaalkeuzehulp.
Een onderdeel faalt vaak bij de verbinding: geef bouten voldoende randafstand en sluitringen, ontwerp een stevige boss voor heat-set inserts en vertrouw niet uitsluitend op infill rond een willekeurig gat. Test niet alleen een eenmalige belasting, maar ook herhaling en langdurige belasting op gebruikstemperatuur.
Heat-set inserts verdelen draadbelasting beter dan een klein direct getapt gat. Het plaatsen brengt wel warmte in de kunststof; een dunne boss kan open splijten. Voor zwaar belaste verbindingen zijn randafstand, sluitringen, lokale wanddikte en een ontworpen krachtpad belangrijker dan simpelweg extra infill rond een gat. Een onderdeel dat één keer 20 kg houdt, kan na duizenden cycli door vermoeiing scheuren of onder dezelfde last over maanden door kruip vervormen, vooral bij hogere temperatuur.
Voorbeeld: een muurbeugel
- Bepaal het aangrijpingspunt van het gewicht en het buigend moment.
- Verbind basis en arm met een driehoekige rib en een afgeronde binnenhoek.
- Oriënteer de kritieke trekzijde zo dat zij niet langs één laaggrens opent.
- Kies voldoende wanden en voeg infill toe voor interne ondersteuning.
- Print een proefdeel, belast het gecontroleerd boven normaal gebruik met passende marge en zoek naar scheurtjes, wit worden, blijvende vervorming of loskomende lagen.
Maak basis en arm dus niet alleen dikker: de rib draagt het buigend moment, de afgeronde binnenhoek vermindert piekspanning en de oriëntatie voorkomt dat de kritieke trekzijde een laaggrens opentrekt. Controleer het belaste proefdeel ook na de test op permanente vervorming en beginnende schade.
Praktisch startrecept voor sterke prints
Dit is geen gecertificeerd profiel, maar een denkwijze voor hobby- en werkplaatsdelen:
- Oriëntatie: leg de grootste trekbelasting waar mogelijk in het XY-vlak.
- Ontwerp: gebruik fillets, ribben en voldoende lokale doorsnede tegen spanningspieken.
- Wanden: verhoog eerst perimeters voordat je naar extreem hoge infill gaat.
- Infill: kies een patroon bij de belasting en verhoog dichtheid lokaal waar nodig.
- Temperatuur en flow: zorg voor volledige, consistente extrusie binnen de materiaalgrenzen.
- Koeling: voldoende voor de geometrie, maar niet zo veel dat laaghechting instort.
- Filament: droog materiaal dat gevoelig is voor vocht.
- Test: meet en belast een prototype; aannames vervangen geen materiaaldatasheet.
Dit is geen gecertificeerd sterkteprofiel. Gebruik een hobbyprint zonder gevalideerd ontwerp, materiaaltraceerbaarheid en tests niet als veiligheidskritisch onderdeel voor remmen, besturing, hijsen, drukvaten, netspanningsisolatie of medische toepassingen. Raadpleeg voor kritieke eigenschappen de datasheet van precies het gebruikte filament.
Bronnen en verdere verdieping
Eigenschappen verschillen per fabrikant, kleur, additieven en testmethode. De bron-PDF verwijst naar de Prusa Knowledge Base over lagen, perimeters en infill, de CNC Kitchen-proef over printoriëntatie uit 2025, een UltiMaker-overzicht van shell thickness, infill en materiaalkeuze, en de actuele TDS van de filamentfabrikant. Dit artikel is beslisondersteuning, geen certificering voor veiligheidskritische constructies.