
Het beste filament is niet simpelweg het materiaal met de hoogste treksterkte. Een onderdeel kan falen door warmte, impact, kruip, UV, vocht of slijtage. Begin daarom bij de functie, de omgeving en de printer die je daadwerkelijk hebt.
Een telefoonhouder stelt andere eisen dan een tandwiel, kabeldoorvoer, motorbeugel of sensorbehuizing buiten in de zon. De kernvraag is niet alleen welke belasting het onderdeel vandaag doorstaat, maar wat het gedurende zijn hele levensduur moet verdragen. Materiaalkeuze is daarmee vooral een selectie op het waarschijnlijke faalmechanisme.
Materiaalkeuze begint bij toepassing, belasting en printbaarheid.
Welke eigenschappen tellen?
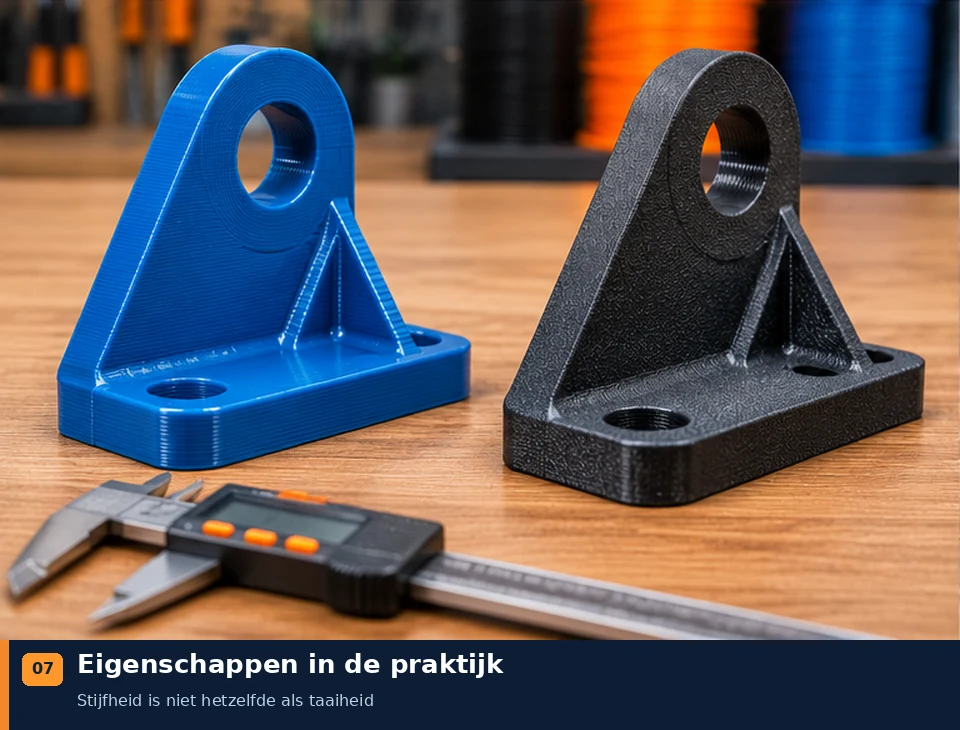
Stijfheid zegt hoeveel een onderdeel buigt; taaiheid hoeveel energie het vóór breuk opneemt. Temperatuurbestendigheid gaat in gebruik vooral over warmtevervorming en kruip onder belasting, niet alleen over het smeltpunt. Voor buitendelen tellen UV, weer en temperatuurcycli mee; voor bewegende delen wrijving en slijtage. Chemische weerstand, vochtopname, laaghechting en printbaarheid horen net zo goed bij de selectie. De technische datasheet (TDS) van het concrete filament is leidend voor getallen; merken, kleuren en additieven verschillen.
| Eigenschap | Praktische vraag |
|---|---|
| Stijfheid | Hoeveel buigt het onderdeel onder belasting? Stijf is niet automatisch taai. |
| Taaiheid en impact | Hoeveel energie neemt het op voordat het scheurt of breekt? |
| Temperatuur | Wanneer vervormt het onder belasting, niet alleen wanneer smelt het? |
| Kruip | Vervormt het langzaam onder langdurige belasting, vooral bij warmte? |
| UV en weer | Verdraagt het zonlicht, vocht en temperatuurcycli buiten? |
| Chemische weerstand | Kunnen olie, reiniger, brandstof of oplosmiddel het aantasten? |
| Slijtage en wrijving | Is het geschikt voor glijdelen, tandwielen, scharnieren of geleidingen? |
| Vochtopname | Verandert het filament al tijdens opslag of printen? PA/nylon en supportmateriaal zijn gevoelig; nat PETG kan ook achteruitgaan. |
| Printbaarheid | Kan jouw printer warping, bedhechting, nozzletemperatuur en enclosure-eisen aan? |
Praktische keuze: begin bij het faalmechanisme, niet bij de hoogste treksterkte. Een onderdeel dat lang tegen een klemkracht staat kan door kruip vervormen; een buitenbehuizing moet weersinvloeden verdragen; een schokbelast onderdeel vraagt taaiheid. Bekijk naast de materiaaldatasheet ook de printoriëntatie, laaghechting en geometrie. Een getest massief proefstaafje beschrijft niet automatisch een FDM-print.
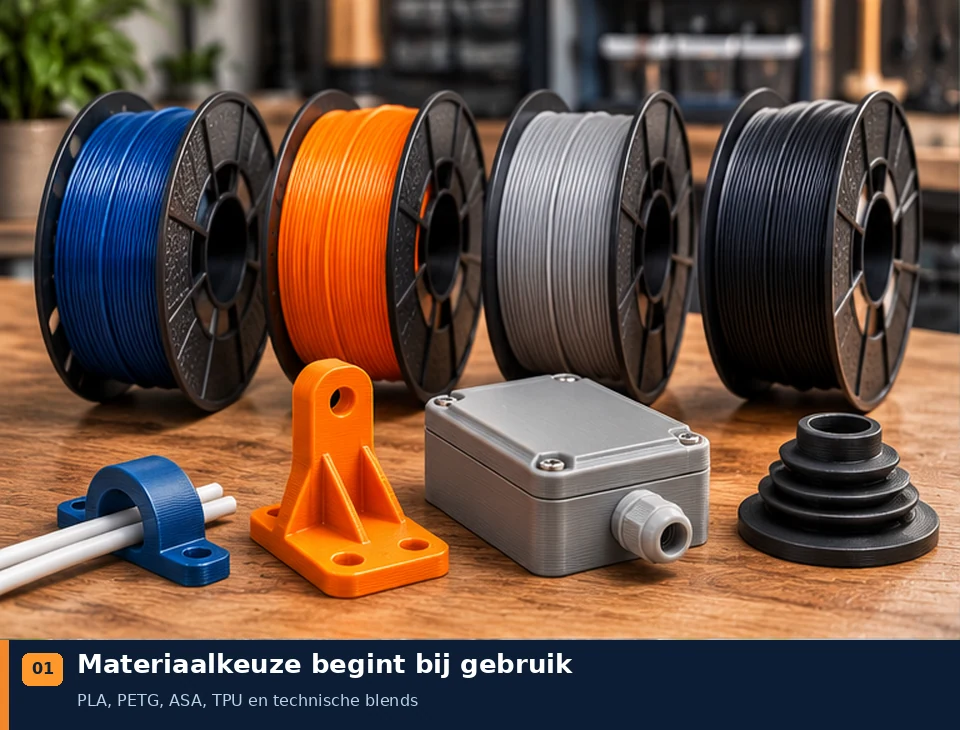
Elke materiaalvergelijking is indicatief. Formuleringen verschillen sterk per fabrikant; een vergelijkende figuur of tabel is geen materiaalcertificaat. Gebruik voor exacte thermische en mechanische waarden de TDS van de gekozen blend.
PLA en PETG/PCTG
PLA print gemakkelijk, vervormt weinig tijdens het printen en geeft scherpe details. Het past bij prototypes, zichtwerk, jigs, behuizingen en veel binnendelen op kamertemperatuur. Het is geen universeel constructiemateriaal: een houder in een hete auto of een permanent gespannen clip kan vervormen. PLA Matte, Silk, Tough en CF zijn geen uitwisselbare varianten; behandel elk als een afzonderlijk profiel.
Wanneer PLA kiezen, en wanneer niet?
Kies PLA voor prototypes en zichtwerk, voor delen die bij kamertemperatuur vooral stijf en maatvast moeten zijn en wanneer eenvoudige, betrouwbare printbaarheid zwaarder weegt dan maximale warmte- of slagvastheid. Het is niet mijn eerste keuze voor delen die langdurig warm worden, buiten jarenlang UV en weer verdragen of herhaald veel impact krijgen. Een klikverbinding kan wel werken met een specifiek taaie PLA-blend, maar ga daar niet automatisch van uit. Additieven in Matte, Silk, Tough of CF beïnvloeden niet alleen het uiterlijk: ook flow, laaghechting, stijfheid en brosheid kunnen veranderen.
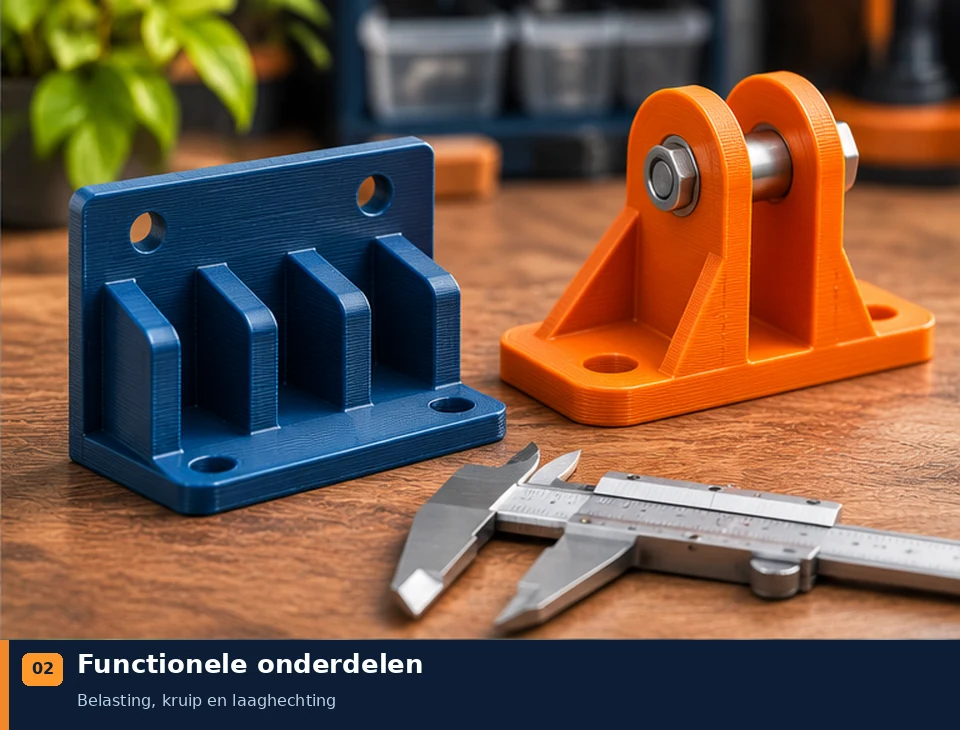
PETG is vaak de volgende stap voor functionele binnendelen. Het is doorgaans taaier en vocht- en temperatuurbestendiger dan standaard PLA, maar kan meer stringing geven en sterk aan sommige printoppervlakken hechten. Voor kabelmanagement, beugels, werkplaatsdelen en vochtige ruimtes is het vaak een praktisch middengebied. PCTG kan extra taaiheid of impactbestendigheid bieden, maar het voordeel hangt van de exacte blend af.
Een slecht afgestemd PETG-profiel kan een minder strak oppervlak opleveren. PCTG is verwant aan PETG, maar de naam alleen garandeert geen specifieke impactwaarde: vergelijk de fabrikantdata. Voor elektronica-behuizingen en onderdelen die iets moeten veren is PETG vaak een logisch startpunt zonder de hoge chamber-eisen van sommige technische filamenten.
Voorbeeld: binnenbeugel. PLA is een eenvoudig begin voor een stijf, weinig belast onderdeel dat niet warm wordt. PETG is vaak een geschiktere kandidaat als het onderdeel wat moet kunnen veren of in een vochtige omgeving gebruikt wordt. Maar geen van beide is automatisch geschikt voor een langdurig belaste klem of een warme auto: controleer kruip en warmtegedrag van het concrete filament.
ABS, ASA en flexibele filamenten
ABS biedt hogere temperatuurbestendigheid en taaiheid, maar krimpt relatief sterk. Grote delen vragen daarom vaak een stabiele warme omgeving zonder tocht. ASA heeft vergelijkbare verwerking en betere UV- en weersbestendigheid; voor een buitenbehuizing of sensorhouder is het vaak logischer. Een enclosure is geen reden om PLA gedachteloos in een zeer warme kamer te printen.
Ventilatie bij ABS en ASA: de gesloten printer helpt vooral tegen tocht en temperatuurschommelingen. Een enclosure maakt dampen en ultrafijne deeltjes niet onschadelijk. Print in een goed geventileerde ruimte met een passende afvoer/filtratiestrategie en vermijd langdurige blootstelling. Houd directe tocht op de print zelf beperkt. Een geprinte sensorbehuizing is bovendien niet vanzelf waterdicht: naden, doorvoeren, pakkingen en de laagstructuur bepalen mede de bescherming.
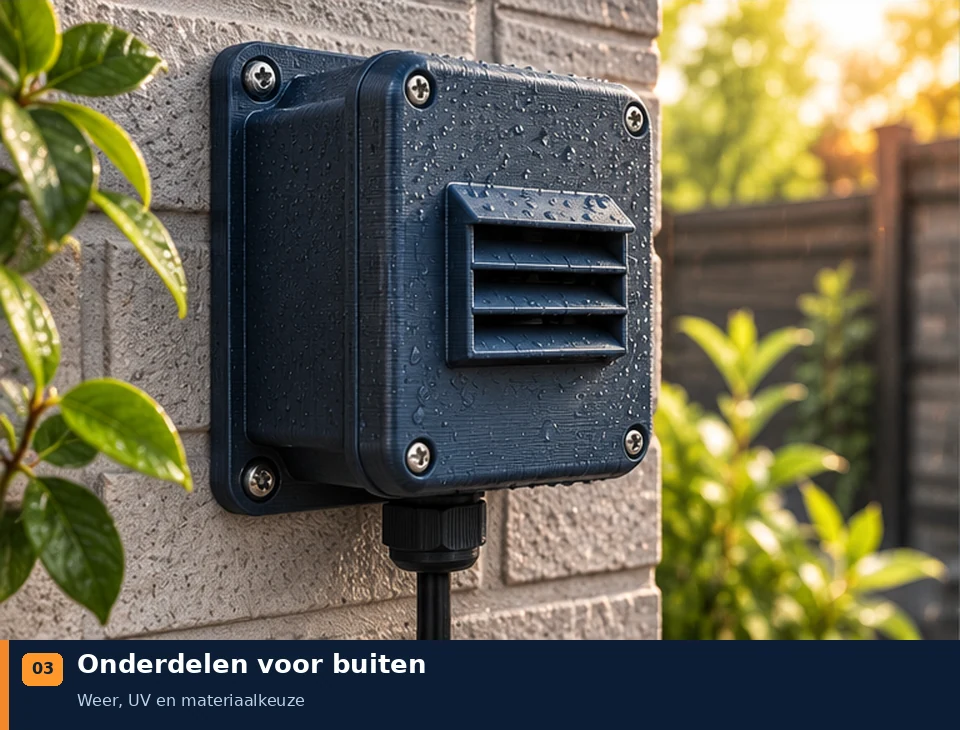
ABS is een klassiek technisch materiaal. Zijn krimp tijdens afkoelen vraagt bij grotere prints een stabiele omgeving. ASA is bij buitenbehuizingen en montagebeugels vaak de logischere variant vanwege UV- en weersbestendigheid. Een enclosure helpt niet onbeperkt: te veel chamberwarmte kan voor laagtemperatuurmateriaal juist problemen veroorzaken, ook voor sommige PETG-soorten.
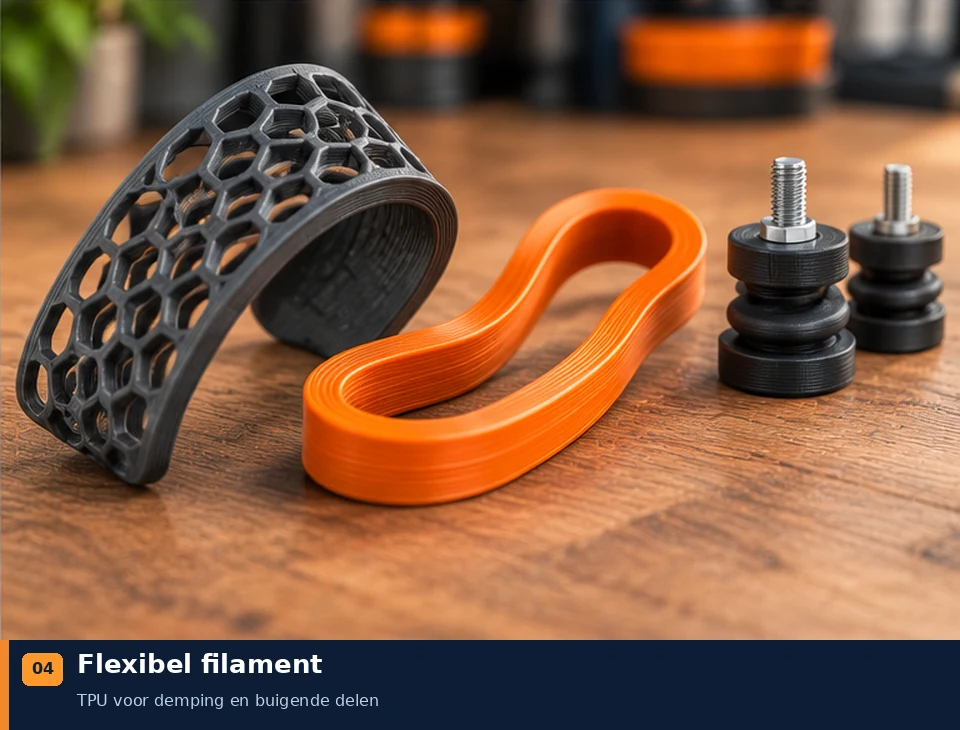
TPU/TPE is voor buigende, dempende delen zoals voeten, bumpers, beschermkappen en kabeldoorvoeren. Shore-hardheid beschrijft hardheid, niet het volledige gedrag. Zachter filament vraagt een gecontroleerd filamentpad, lagere snelheid en zorgvuldige retractie. Controleer de compatibiliteit van feeder of AMS; forceer flexibel filament niet door een ongeschikt systeem.
Ook afdichtachtige vormen en flexibele koppelingen zijn mogelijke toepassingen. De Shore-hardheid vertelt niet alles over de sterkte of hoe gemakkelijk de betreffende filamentvariant door jouw extruder loopt. Multi-material-systemen hebben soms expliciete beperkingen voor flexibel materiaal; controleer de combinatie van filament en feeder voordat je print.
P1S met standaard AMS: voer gewone zachte TPU niet zomaar door de standaard AMS. Gebruik een daarvoor goedgekeurde filamentvariant of voer via een geschikt extern pad; controleer altijd de actuele AMS- en filamentcompatibiliteit. De naam TPU alleen garandeert niet dat een rol in jouw feeder werkt. Shore A is slechts één kenmerk.
PA/nylon, PC en vezelgevulde materialen
PA is taai, slijtvast en geschikt voor mechanische delen, maar sterk hygroscopisch. Vocht kan bellen, slechte extrusie en wisselende eigenschappen veroorzaken. Een filamentdroger en droog printproces horen er vaak bij. Ongevuld PA kan flexibel zijn; PA-CF of PA-GF is stijver, maatvaster en abrasiever. Het is niet simpelweg 'sterker nylon'.
Polyamide is ook interessant vanwege vermoeiingsbestendigheid. Opgenomen vocht kan tijdens het printen dampbellen, onrustige extrusie, een slecht oppervlak en inconsistent mechanisch gedrag veroorzaken. Bij PA is een droger daarom vaak een noodzakelijk onderdeel van het proces. Vezelvulling verandert de eigenschapbalans: hogere stijfheid en vaak betere maatvastheid gaan samen met slijtage van de nozzle en mogelijk ander breukgedrag.
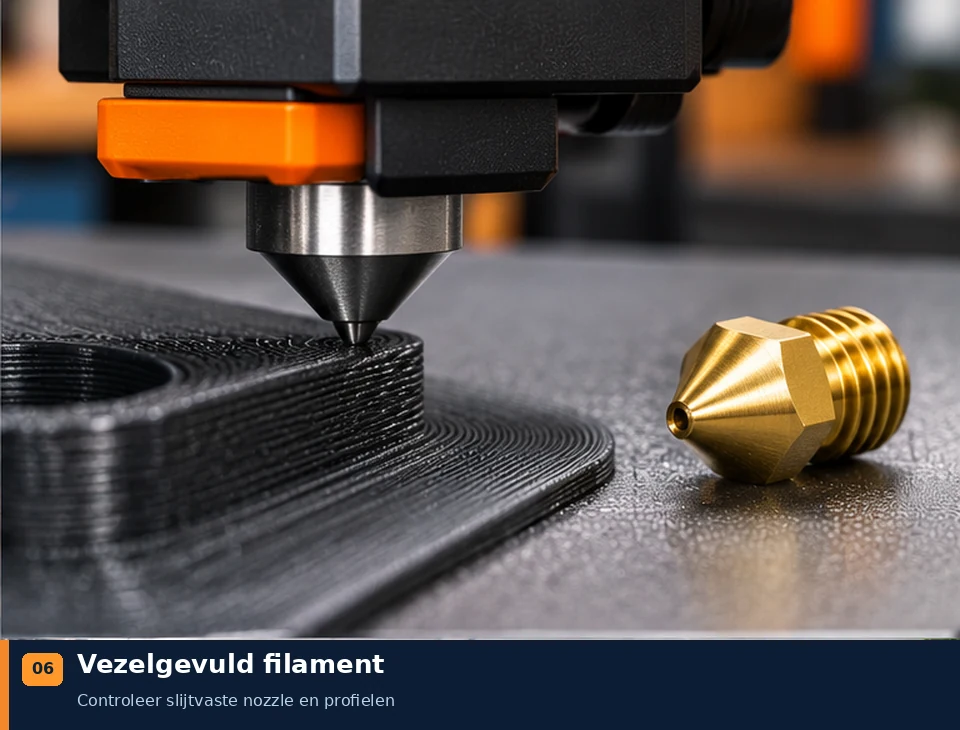
PC kan hoge eisen aan temperatuur en taaiheid ondersteunen, maar vraagt een geschikte hotend, verwarmd bed, hechting en vaak een gecontroleerde chamber. Verschillende PC-blends lopen sterk uiteen. Koolstof- of glasvezelgevulde filamenten verhogen vaak stijfheid en verminderen warping, maar kunnen brosser zijn en de Z-sterkte beperken. Ze slijten zachte nozzles: controleer de aanbevolen slijtvaste nozzle en minimale diameter.
Polycarbonaat kan zeer taai en hittebestendig zijn, maar de precieze blend bepaalt wat nodig en haalbaar is. Bij CF en GF zitten korte koolstof- of glasvezels in een kunststofmatrix. Die kunnen een technisch mat oppervlak, meer stijfheid en minder krimp tijdens het printen geven. Ze maken het materiaal ook abrasief: een standaard messing nozzle kan snel slijten. Een stijve CF-klem hoeft niet beter te veren dan een ongevulde klem en kan eerder breken bij impact of langs laaglijnen.
Bij engineering families zoals PET-CF, PA-CF/GF, PPA-CF en PPS-CF lopen de hardware- en droogvereisten snel op. Een hoge nozzletemperatuur op papier is niet genoeg: bed, chamber, filamentpad, volumetrische flow en veilige verwerking moeten ook passen.
| Familie | Sterke kant | Typische aandachtspunten |
|---|---|---|
| PET-CF | Stijf, relatief maatvast en soms goede temperatuureigenschappen. | Abrasief; hoge nozzletemperatuur, passend profiel en droging. |
| PA-CF/PA-GF | Taai basismateriaal met hogere stijfheid. | Sterk hygroscopisch en abrasief; droging en enclosure vaak belangrijk. |
| PPA-CF | Zeer hoge technische prestaties mogelijk. | Hoge proceseisen; niet voor iedere printer. |
| PPS-CF | Mogelijke hoge temperatuur- en chemische bestendigheid. | Zeer hoge printtemperatuur en gespecialiseerde hardware. |
Vezelgevuld is niet automatisch sterker. CF/GF kan de stijfheid verhogen en warping verminderen, maar impactgedrag, vermoeiing en Z-hechting kunnen slechter worden. Gebruik een voor het filament geschikte slijtvaste nozzle en, waar vereist, slijtvaste extruderdelen; controleer nozzlemaat en maximaal ondersteunde materiaaltemperatuur. De P1S is niet zonder meer geschikt voor iedere PPA/PPS- of andere hogetemperatuurblend: toets nozzle, bed, chamber en temperatuurgrenzen aan de actuele productspecificatie.
Drogen, opslag en printercontrole
Gebruik de droogtemperatuur en -duur van de fabrikant; te heet drogen kan spoel of filament vervormen. Silica houdt droog materiaal droog, maar herstelt een doorweekte nylonspoel niet vanzelf. Controleer voor een lange print of het materiaal tijdens de hele print droog blijft.
Droog bewaren is niet hetzelfde als actief drogen. Silicagel in een afgesloten doos helpt vooral om reeds droog filament droog te houden. Een natte PA-/TPU-rol moet volgens de fabrikant worden gedroogd, bij een temperatuur die zowel het filament als de spoel verdraagt. Voor hygroscopische materialen kan een droog toevoerpad tijdens een lange print nodig zijn. Kopieer geen algemene droogtemperatuur tussen merken en blends.
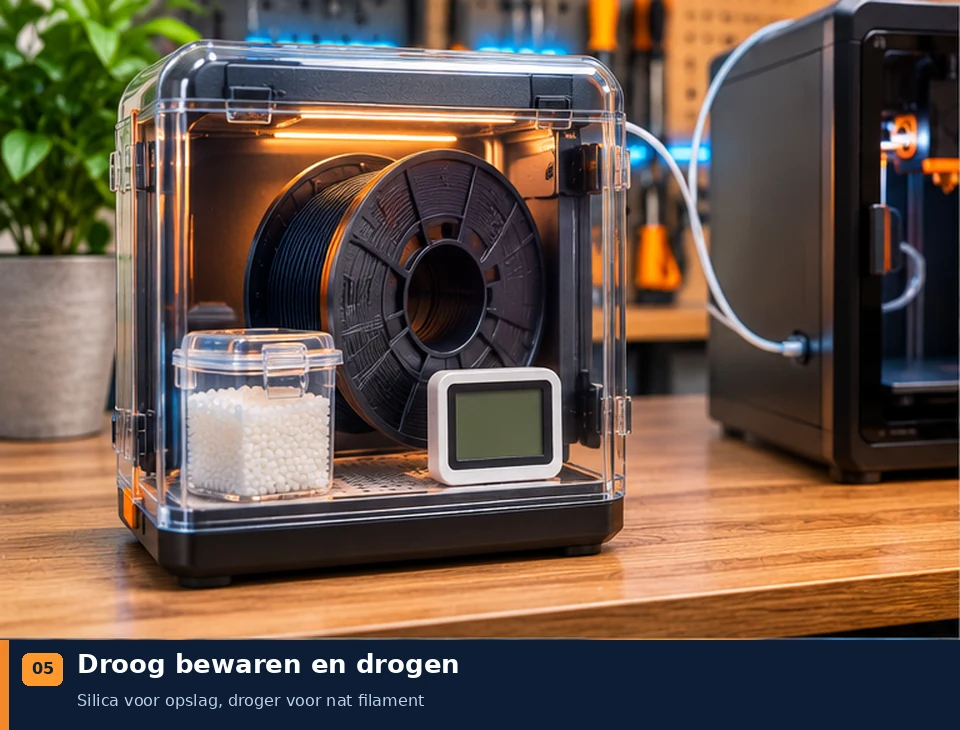
Een te lage droogtemperatuur haalt juist weinig vocht uit het filament. Bij engineering filamenten is vochtbeheersing onderdeel van het printproces en niet alleen van de opslag. Een zakje silica is nuttig om al droog materiaal droog te houden, maar droogt nat PA/nylon niet in een paar uur volledig terug.
Vraag daarnaast of de hotend de temperatuur continu bij de gewenste flow haalt, het bed voldoende warm en egaal is, een enclosure nodig is, de nozzle slijtvast is en het filamentpad geschikt is. Een printer die één vereiste temperatuur kort haalt, is nog niet automatisch geschikt voor dat materiaal.
| Hardwarevraag | Waarom dit ertoe doet |
|---|---|
| Houdt de hotend de benodigde temperatuur continu vast? | Stabiele flow op de gewenste snelheid telt meer dan een korte piek. |
| Blijft het bed voldoende warm en egaal? | Temperatuurgradiënten kunnen warping veroorzaken. |
| Is een enclosure nodig? | ABS, ASA, PC en veel PA-blends profiteren van minder tocht en een warmere omgeving. |
| Is de nozzle slijtvast? | CF, GF, glow en sommige andere gevulde filamenten slijten zachte nozzles. |
| Is het filamentpad geschikt? | Zachte TPU en bros materiaal kunnen vastlopen in lange of complexe feeders. |
| Kan het filament tijdens een lange print droog blijven? | Vooral belangrijk voor PA, PVA/BVOH en sommige engineering materialen. |
Snelle keuzehulp
| Toepassing | Logisch startpunt | Let op |
|---|---|---|
| Decoratief of prototype | PLA | Eenvoud en detail. |
| Functioneel binnen | PETG of taaie PLA-blend | Belasting en warmte blijven bepalend. |
| Buitenbehuizing | ASA | UV, weer en enclosure. |
| Warm functioneel deel | ASA, PC of passende engineering blend | Controleer de TDS. |
| Flexibel of dempend | TPU | Filamentpad en feedercompatibiliteit. |
| Slijtage of mechanisch scharnier | PA/blend | Droging is belangrijk. |
| Stijve technische beugel | Passend CF/GF-composiet | Abrasie en mogelijke brosheid. |
- Binnen, decoratief of prototype zonder warmtebelasting: start met PLA.
- Functioneel binnen, enige veerwerking of vocht: onderzoek PETG/PCTG.
- Buiten, UV en weersinvloed: onderzoek ASA; controleer ook behuizingsafdichting.
- Demping, beschermrand of flexibele doorvoer: TPU, met passend filamentpad.
- Slijtdelen of hoogbelaste onderdelen: specifieke PA/PC-/composietblend na TDS- en printercontrole.
Niet opnemen als harde universele materiaalranglijst. Deze keuzes zijn startpunten, geen certificering of sterktegarantie.
Definieer eerst omgeving en belasting, kies dan een materiaalfamilie, lees de concrete TDS, controleer je printerhardware en maak een proefprint op de werkelijke belasting. 'CF is altijd sterker', 'droog uit de verpakking' en 'mijn nozzle wordt heet genoeg' zijn geen betrouwbare selectiecriteria. Gebruik een ongevalideerde hobbyprint niet als veiligheidskritisch onderdeel.
Veelgemaakte fouten
- 'CF is altijd sterker.' Vezels verhogen vaak vooral stijfheid; impactgedrag en Z-sterkte kunnen juist verslechteren.
- 'ASA is alleen duur PLA voor buiten.' Verwerking, krimp, chamberbehoefte en mechanische eigenschappen verschillen wezenlijk.
- 'Als mijn nozzle heet genoeg wordt, kan mijn printer dit materiaal aan.' Bed, chamber, hotend-flow, slijtvaste nozzle, filamentpad en droging tellen ook mee.
- 'Droog uit de verpakking is droog genoeg.' Productie, transport en opslag kunnen al vocht introduceren.
- 'Hoge treksterkte betekent het beste materiaal.' Impact, kruip, warmte, UV, vermoeiing of slechte laaghechting kan eerder tot falen leiden.
Beslisprocedure en bronnen
- Definieer de omgeving: binnen of buiten, temperatuur, water, UV en chemicaliën.
- Definieer de belasting: statisch, impact, buiging, vermoeiing, slijtage of flexibiliteit.
- Kies de materiaalfamilie die het relevante faalmechanisme afdekt.
- Lees de TDS van het concrete filament, waaronder HDT/Vicat, impactwaarde, modulus, treksterkte en droogadvies.
- Controleer de printer: nozzle, bed, enclosure, feeder en maximale volumetrische flow.
- Maak een kleine proefprint en test onder de echte belasting voordat je een kritisch onderdeel vertrouwt.
Materiaaleigenschappen verschillen per fabrikant, kleur, additieven en testmethode. Voor deze vergelijking zijn de Bambu Lab Filament Guide en de Filament Material Guide van Prusa als oriëntatie gebruikt. Doorslaggevend voor technische getallen en droogcondities blijft de actuele TDS van het exacte filament. De genoemde eigenschappen zijn indicatief en geen certificering van zelfgeprinte onderdelen.